小晋
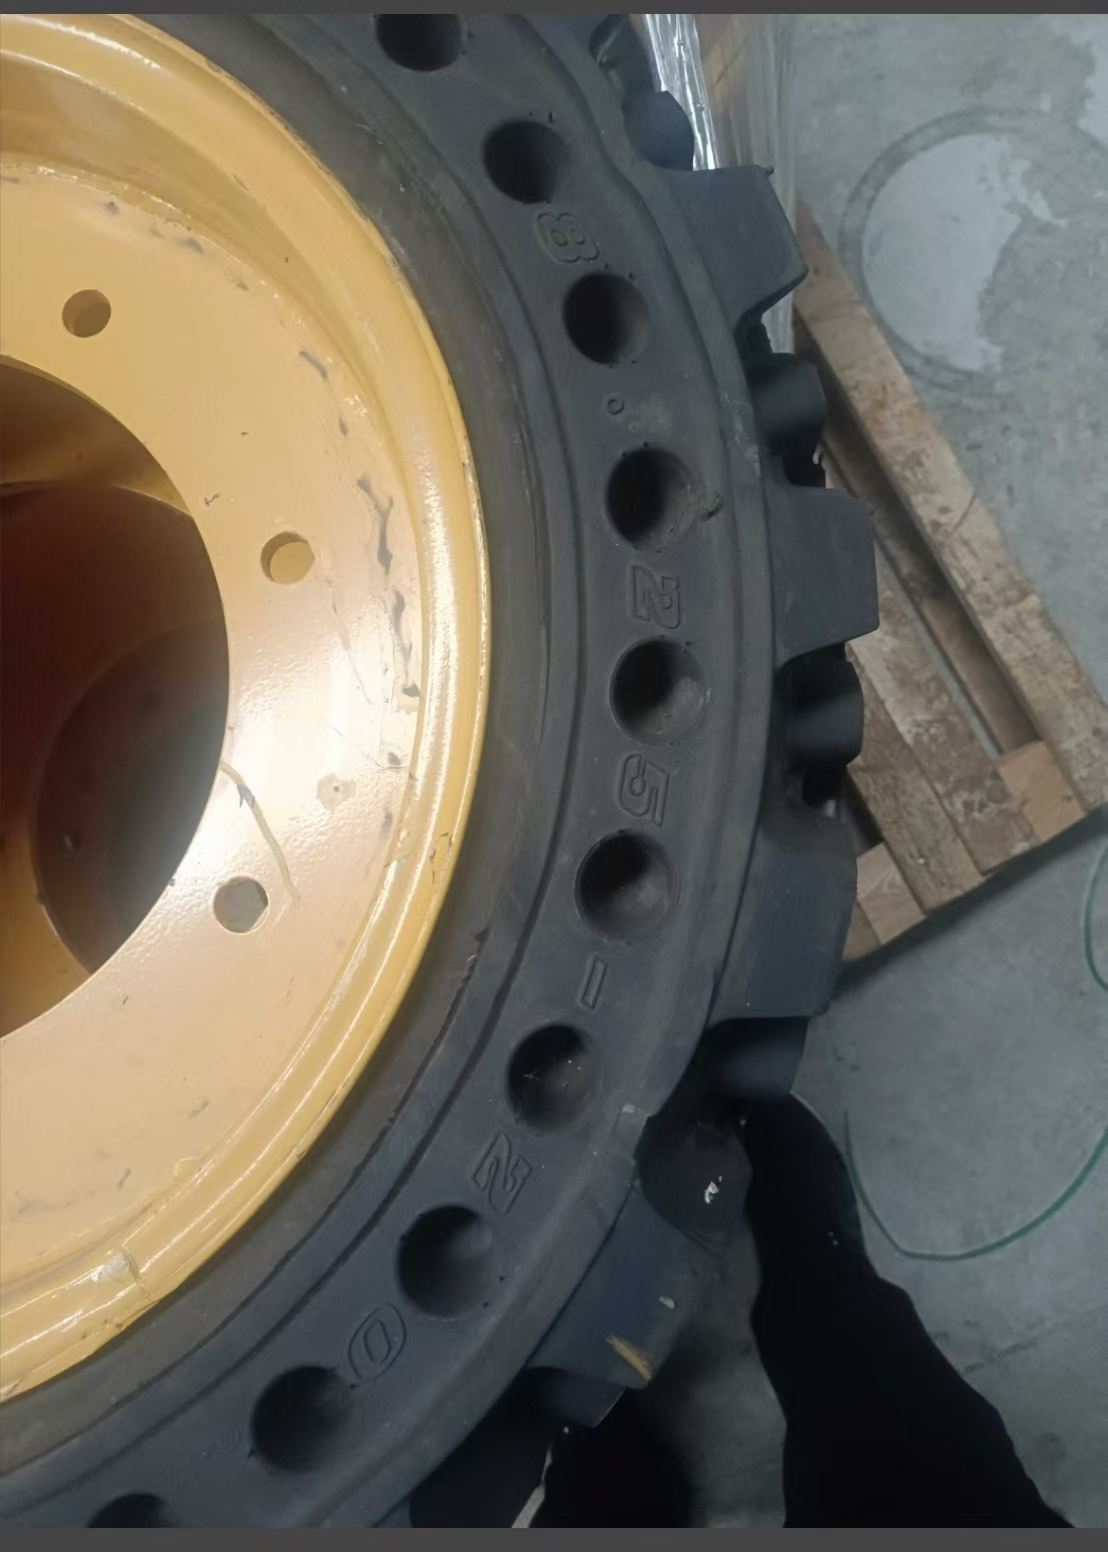
菏泽作为鲁西南重工业基地,聚集了一批从事矿用车及配件生产的企业,产品覆盖矿用自卸车、矿用宽体车、井下无轨运输设备等的易损件与功能件。由于矿用车长期在高温、高粉尘、高湿度环境中作业,配件的可靠性直接决定设备可用率。本地厂家多依托周边钢铁、铸造及机加工产业链,能够完成从毛坯铸造、CNC加工到表面处理的全流程生产,在响应速度和定制化方面具有一定优势。
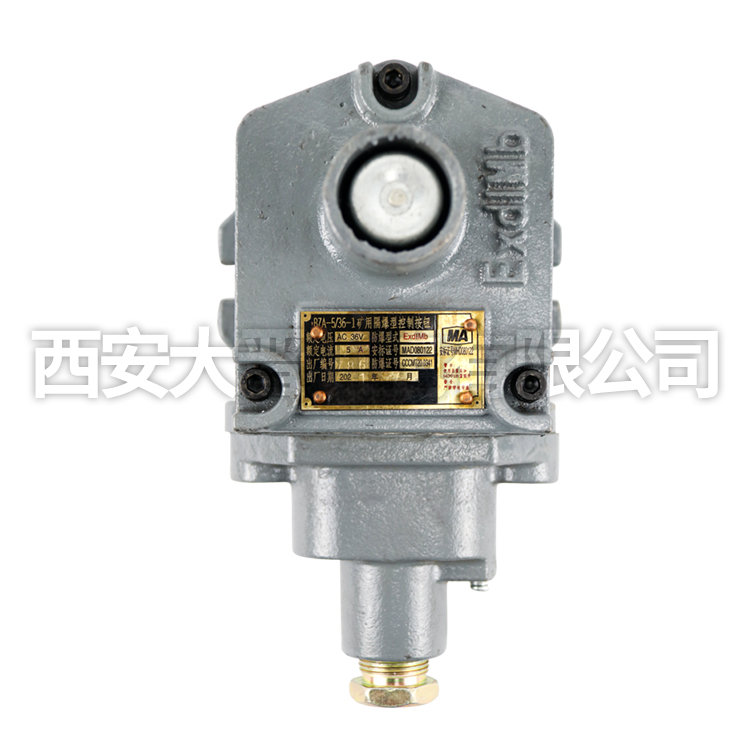
矿用车配件的核心门槛在于防爆与隔爆性能。井下运输设备必须通过矿用产品安全标志认证(MA认证),其中矿用防爆要求设备外壳能承受内部爆炸冲击波而不破裂,矿用隔爆则要求爆炸产物不能传播到外部环境中。这两项指标涉及外壳厚度、隔爆面间隙、火花塞绝缘等级等具体参数,企业需依据GB 3836系列国家标准及MT/T 972等行业规范进行设计与检测。采购方在验货时应重点核查MA证书编号是否在应急管理部国家安全生产标准化公共服务平台可查,同时要求供应商提供近期的型式试验报告。
实际使用中,矿用车配件的高频故障集中在制动系统、传动部件和液压元件。以制动鼓为例,井下频繁启停加上粉尘侵入,使制动鼓磨损量可达干式工况的2到3倍。菏泽本地部分厂家采用高铬铸铁配方并增加通风散热筋设计,使制动鼓使用寿命从常规的8000到12000公里提升至15000公里以上。传动轴的失效多发生在花键连接处,建议选择40Cr调质处理并经氮化或渗碳表面强化处理的型号,硬度达到HRC48到52区间,可显著降低键槽磨损率。
对于中小矿企和维修车队而言,建议按以下思路建立配件采购机制:首先梳理常用车型(如东方红、徐工、山推等品牌)的零件号清单,与2到3家本地厂家建立框架协议,约定年度批量价格与紧急供货响应时间;其次对制动、液压、电气等关键品类保留至少两个合格供应商,避免因单一断供导致停产;最后建立配件入库验收台账,记录每批次的热处理炉号、力学性能检测值和到货日期,便于追溯质量问题。在售后方面,优先选择能提供驻矿技术支持或48小时内到场服务的厂家,井下停机成本按每小时800到1500元计算,快速响应带来的收益远超配件价格差异。