小晋
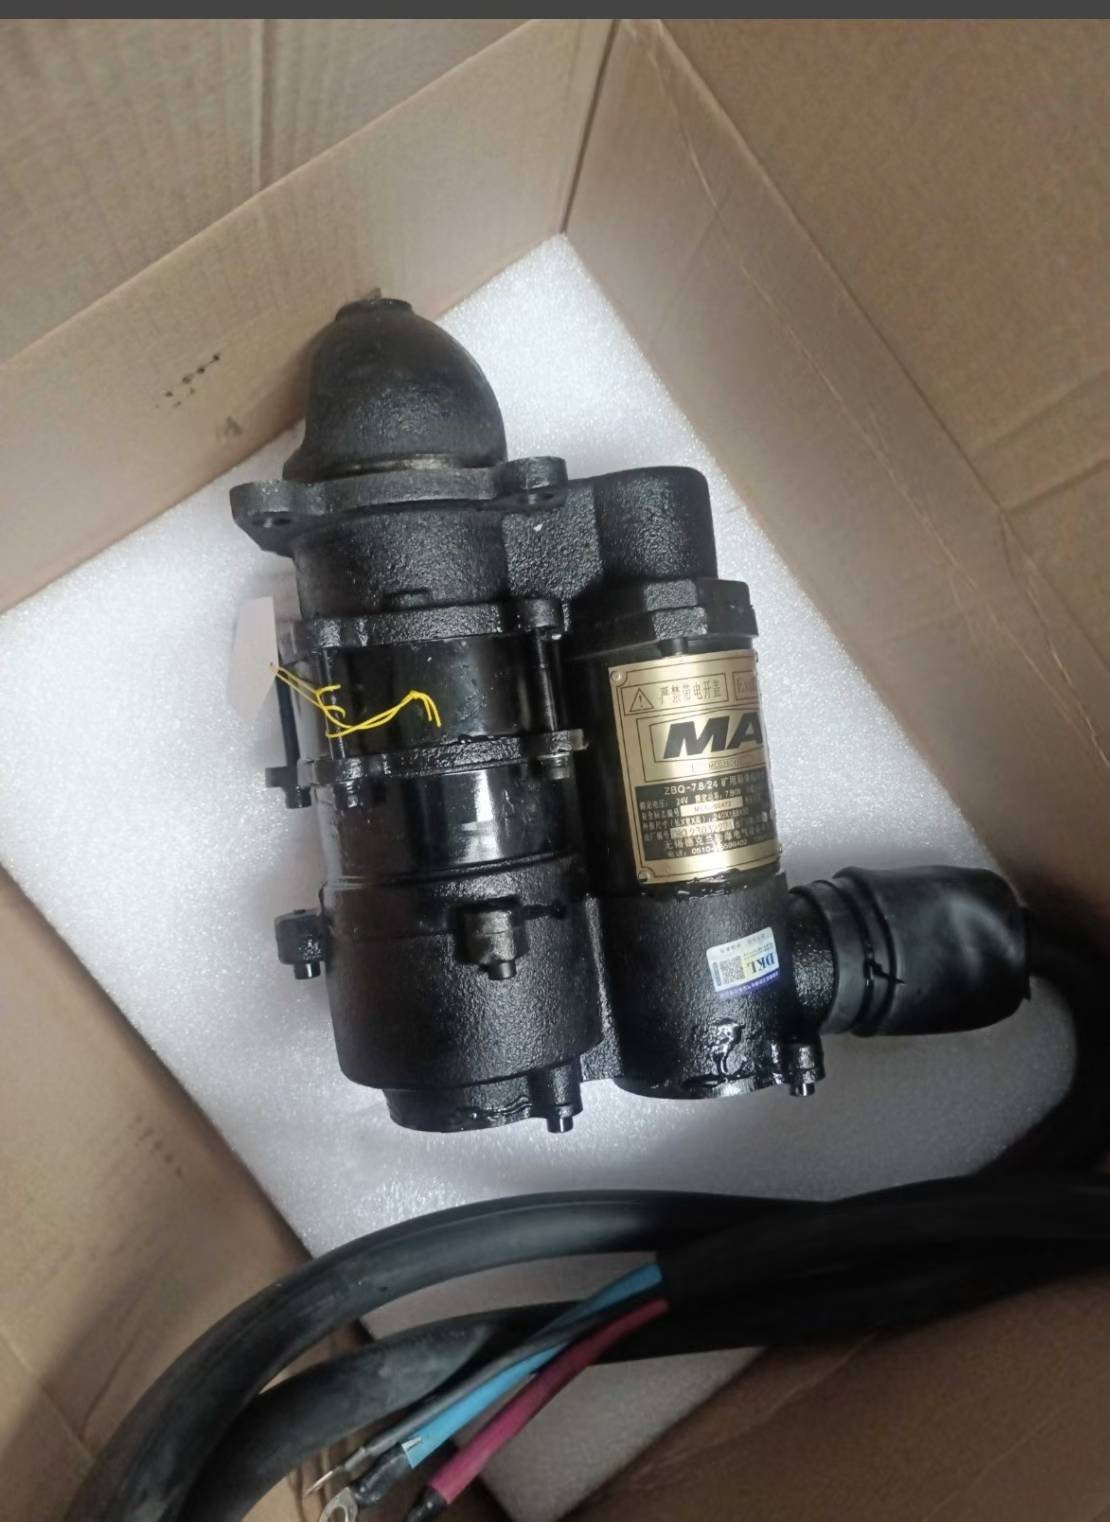
矿用防爆柴油机运行一段时间后,防爆门的隔爆面容易出现划痕、锈蚀和变形,直接影响隔爆性能,必须及时检测与维修。判断是否达到维修标准,首先要用塞尺逐段测量隔爆面的间隙——按GB/T 3836标准,20mm以上的接合面间隙不得超过0.20mm,平面接合面则不得超过0.10mm。同时用粗糙度仪检测表面Ra值,隔爆面粗糙度一般要求Ra≤6.3μm,磨损超标就必须研磨或更换。
实际维修步骤:先用汽油或柴油清洗剂彻底清除隔爆面上的积碳和油污,然后用0号砂纸或专用隔爆面研磨膏配合研磨盘均匀打磨。打磨时不可只加工单面,必须正反两面交替进行,确保隔爆面两端间隙一致,否则装配后会出现偏斜,导致密封失效。研磨完成后再次用塞尺分四点检测间隙,全部合格后方可装复。
装复时注意螺栓紧固顺序,应按对角线交叉方式分三次逐步拧紧,扭矩一般按说明书标注值执行,切忌一次拧死。安装后用压缩空气从内部吹扫,确认隔爆面贴合严密、无漏气声。对于铸铁隔爆面,研磨量过大会改变原始尺寸,此时应直接更换隔爆门组件,不可勉强使用。日常维护中,建议每运行250小时检查一次隔爆面状态,保持表面涂覆防锈油,可显著延长使用寿命。
需要提醒的是,柴油机的防爆性能与防爆门隔爆面状态直接相关,任何隔爆面超差都会导致整机防爆等级下降,存在严重的井下瓦斯引爆风险。维修过程中涉及隔爆腔体内部操作,务必断电、停机、充分冷却后再进行,并佩戴防护手套和护目镜,防止金属碎屑或化学清洗剂造成人身伤害。