小晋
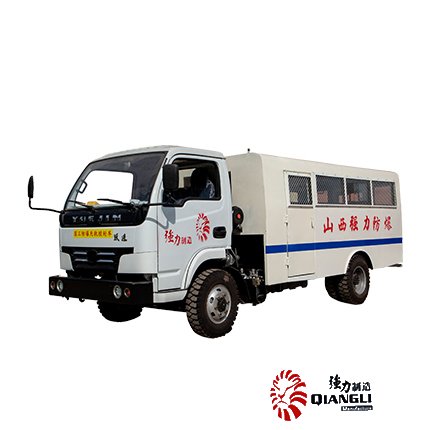
柴油机进入井下,首先面对的就是瓦斯与煤尘这两大威胁。《煤矿安全规程》明确要求,井下使用的柴油机必须取得矿用产品安全标志,并通过防爆合格认证。这不是走过场——矿井中甲烷浓度一旦达到爆炸下限,任何未受控的火花都可能引发连锁爆炸。
防爆的核心在于隔爆。隔爆型柴油机(标志为Ex d)的设计逻辑是把可能产生火花的燃烧室和传动部件封闭在能承受爆炸冲击的壳体里,即便内部发生爆燃,火焰也只能通过壳体上的隔爆接合面传出,而接合面的间隙和长度经过精确计算,能把火焰温度冷却到不足以点燃外部瓦斯的程度。隔爆面的表面粗糙度、配合精度直接关系到隔爆性能,一旦磕碰或锈蚀,防护就形同虚设。
具体到操作层面,有几个环节不能马虎。进气系统必须加装阻火器,排气管要安装温度限制装置,确保排烟温度不高于250℃,避免高温气体引燃泄漏的甲烷。电缆引入装置要符合隔爆要求,不能拿普通护套替代。油箱与排气管之间需保持足够的散热间距,防止高温辐射引燃燃油蒸气。日常检修时,隔爆面的间隙变化要用卡尺逐件测量,发现变形必须返厂处理,绝不能拿锉刀在现场修整。
柴油机的防爆不是把外壳做厚就完事,它是一套从设计、制造到使用维护的全链条管理。矿方采购时要查验防爆合格证和检测报告,使用阶段要定期做隔爆性能抽检。任何一个环节缺位,风险就回来了。