小晋
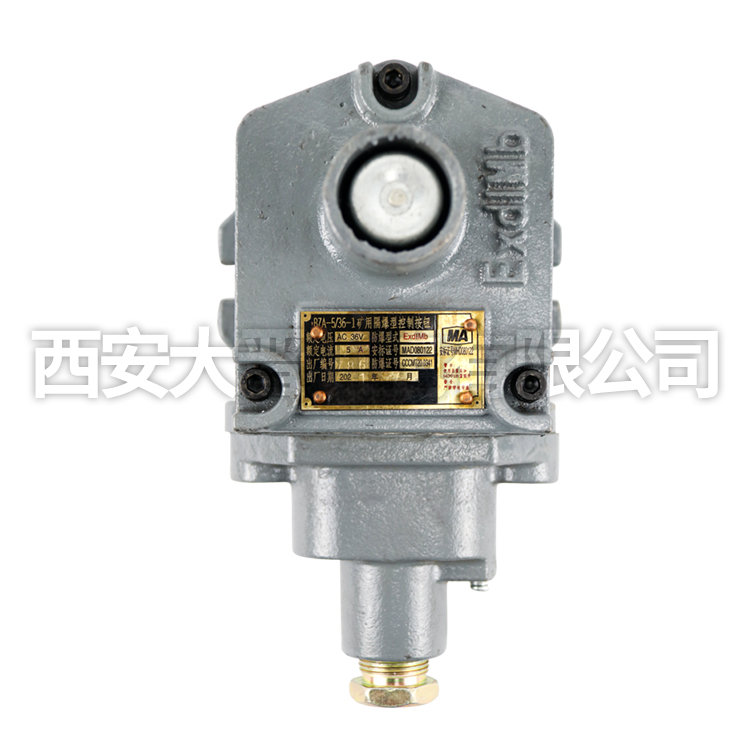
现代矿用防爆柴油机的核心矛盾在于:井下存在瓦斯、煤尘等可燃气体,而柴油机运转时排温高、存在明火源,稍有泄漏就可能引发爆炸。隔爆型结构是目前应用最成熟的技术路线,其原理是将可能产生火花的电气设备和运动部件封闭在耐压外壳内,即使壳内发生爆炸,火焰通过接合面间隙传播时会被冷却到不足以引燃外部可燃气体的温度。按照GB 3836.2标准,隔爆外壳接合面间隙、宽度、表面粗糙度都有严格的数值要求,任何焊接、开孔或改装都可能破坏隔爆性能,这是井下设备管理中最常见的违规点。
近年来,隔爆型柴油机的改进主要集中在三个方面。一是排气温度控制,通过增大排气管散热面积、加装水冷夹层、选用低压缩比设计等手段,将排气温度控制在150℃以下,远低于甲烷引燃温度(约595℃)。二是电气系统隔爆化,蓄电池组、控制器、传感器等全部采用隔爆型设计,接线腔采用铜垫片压紧保证气密性。三是安全联锁与监测,配备CO浓度传感器、温度传感器和氧气传感器,一旦超限自动停机并切断电源,部分机型还增加了紧急停机按钮和超温声光报警。这些措施不是替代隔爆结构,而是在其基础上增加冗余保护层。
实际操作中,矿用防爆柴油机的安全管理有三个容易忽视的环节。第一,日常检查不能只看外观完好,必须用塞尺或专用量规检测隔爆接合面间隙,标准为M12及以下螺栓接合面间隙不大于0.05mm,M16及以上不大于0.06mm,间隙超差意味着隔爆性能已经失效。第二,电缆引入装置必须使用与电缆外径匹配的压紧密封件,随意更换不同规格的密封件是隔爆失效的常见原因。第三,整机必须取得矿用产品安全标志证书(MA标志),证书上标注的防爆等级、使用瓦斯等级(低瓦斯或高瓦斯矿井)、适用地点等参数必须与现场条件匹配,超范围使用属于严重违规。对于已经投入使用的老旧防爆柴油机,建议委托有资质的防爆检测单位定期做隔爆外壳耐压试验和防爆性能抽检,检测周期一般不超过12个月。