小晋
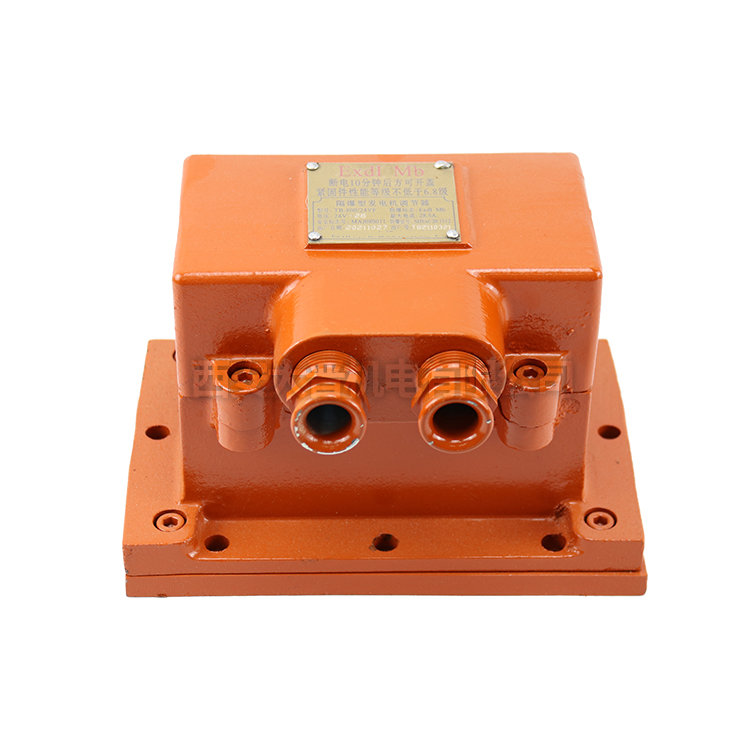
在煤矿井下、石油化工储罐区等存在甲烷、粉尘或可燃性气体的场所,普通柴油机无法使用,必须采用矿用防爆柴油机。这类设备依据GB 3836系列标准和GB/T 16423标准设计制造,核心目标是将燃烧产生的火花、高温表面以及电火花等引燃源完全封闭在隔爆外壳内,确保不会引爆外部气体环境。
矿用隔爆型柴油机的工作原理与常规柴油机相似,但关键部件做了大量改造。气缸体、曲轴箱、进排气系统整体焊接为隔爆壳体,各连接面采用24X、15X或D型隔爆接合面,隔爆间隙和宽度严格控制在规定范围内。排气系统加装阻火器,限制排气温度不高于200℃;曲轴伸出的法兰、油管接头等部位采用填料密封或填料盒结构,防止可燃气体进入机腔。油箱采用密封式设计,加油口带防溢结构,减少油气外泄风险。
实际选型时需要注意几个细节:首先对照矿井瓦斯等级确定防爆标志,Ex d I Mb适用于煤矿井下,化工场合则需Ex d II BT4等对应等级;其次核对额定功率与矿用机车或设备的实际需求,常见型号如BZC250、BZC315等,功率范围覆盖50至200千瓦;三是确认冷却方式,井下高温高湿环境建议选水冷型,散热效率优于风冷。整机必须通过国家矿用产品安全标志中心的检验并取得MA认证,没有这个标志的设备不得入井使用。
日常维护方面,隔爆面一旦有锈蚀或划伤,其隔爆性能即失效,必须定期用铜刷清除氧化层并涂抹防锈油。阻火器的阻火芯堵塞是导致排气背压升高、油耗增加的最常见故障,建议每运行200小时拆洗一次。需要特别警惕的是,任何非原厂改造——包括自行增大进排气管直径、更换非隔爆型水泵——都可能使整机失去防爆认证,这是安全红线,不可触碰。