小晋
矿用防爆柴油机是井下运输、排水、通风等作业的主力设备,但在高压瓦斯、煤尘飞扬的封闭环境中运行,其危险性不容忽视。柴油机运行时缸内最高燃烧温度可达2000℃以上,排气温度通常在300至500℃之间,而煤矿井下瓦斯的着热点仅650至750℃,煤尘着热点约620至660℃,任何一个排气泄漏或壳体散热异常都可能成为引爆源。矿用隔爆型柴油机(Ex d型)的设计核心是通过隔爆外壳将内部爆炸能量限制在壳体内,防止火焰外传,但这一防护能力完全依赖设备本身的完整性——一旦壳体出现裂纹、螺栓松动或密封失效,隔爆结构即刻失效。
实际生产中,最常见的隐患并非设备本身的设计缺陷,而是人为操作和日常维护不到位。柴油机的回油管和高压油管长期处于振动环境,橡胶老化后出现微漏,飞溅的柴油雾滴接触高温排气管即可能着火;冷却系统堵塞导致缸体过热,会使排气温度进一步逼近瓦斯临界着热点。此外,柴油机燃烧产生的CO浓度若通风不畅,可在短时间内达到使人失去意识的水平。一些矿井曾发生因柴油机排烟管破损、CO积聚导致的窒息事故,这些本可通过定期检查避免。
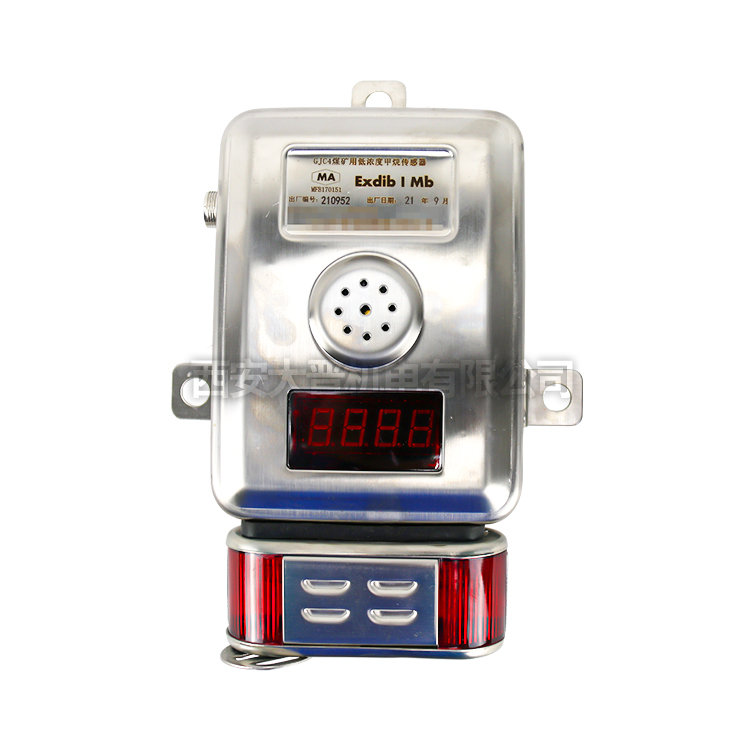
要降低矿用防爆柴油机的运行风险,有几个关键点必须落实:一是严格执行出厂防爆合格证和煤矿安全标志证书(MA)的核查,确保设备型号与使用环境匹配,井下严禁使用未获认证的非隔爆机型;二是建立油路、气路、冷却系统的周期性检查制度,高压油管建议每6个月更换一次,回油管路发现硬化或鼓包立即更换;三是排气温度必须控制在150℃以下方可排放到环境中,超温时立即停机排查;四是机组运行区域必须配备CO检测报警仪,浓度超过24ppm即触发警报并启动强制通风。这些措施看起来繁琐,但每一项规定背后都有真实的事故教训。