小晋
矿用隔爆型防爆柴油机尾气处理是井下安全的核心环节之一,其重要性常被低估。井下环境封闭、通风条件有限,防爆柴油机运行产生的尾气中含有一氧化碳、氮氧化物、碳氢化合物和颗粒物,直接排放会威胁矿工健康,还会干扰井下瓦斯浓度监测的准确性。根据现行煤矿安全规程及GB 13271-2014《非道路用柴油发动机排气烟度和排放限值》的相关要求,井下防爆柴油机的尾气排放必须控制在标准限值以内,否则存在合规风险。
目前主流的尾气处理方案集中在催化氧化器与颗粒捕集器两类设备上。催化氧化器依靠贵金属催化剂将尾气中的一氧化碳和碳氢化合物在高温下氧化为二氧化碳和水,工作温度区间一般在350至550摄氏度之间。但井下进气温度低、湿度大,催化载体表面容易积碳覆盖,导致转化效率明显下降。可行的解决路径包括选用带热管理设计的催化载体、缩短再生周期,或在运行中通过短时提升排气温度进行主动再生,烧掉表面积碳以恢复活性。
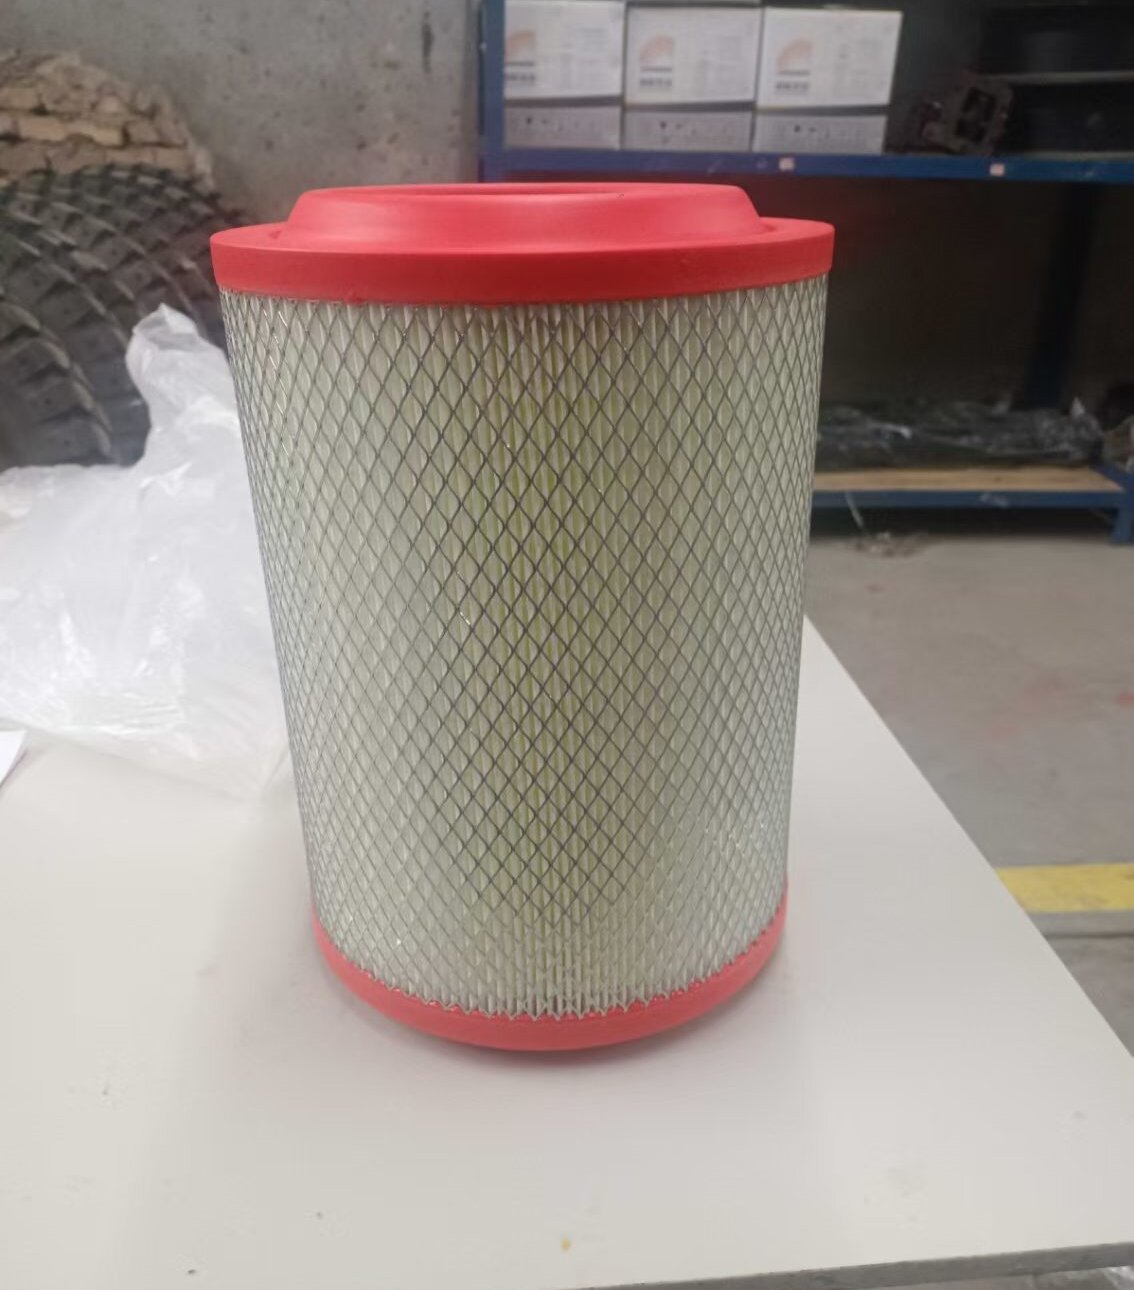
颗粒捕集器方面,柴油颗粒捕集器是控制PM排放的关键部件,但井下高粉尘工况会加速捕集器堵塞。实际运维中建议配备差压监测装置,实时跟踪捕集器前后压差变化,当差压超过设定阈值时及时安排再生或更换滤筒,不要等到设备报警或油耗明显异常才介入。进气端的空气滤清同样不可忽视,劣质空滤会让大量粉尘进入燃烧室,既增加积碳又缩短发动机大修周期,建议选用矿用隔爆专用的多级过滤空滤系统,滤材更换周期应根据实测粉尘浓度动态调整。
定期使用便携式烟气分析仪对尾气组成进行实测是检验处理效果最直接的途径,重点关注CO和NOx的浓度变化趋势。如果发现CO浓度持续升高而催化器尚未更换,通常说明燃烧本身不完全,应从喷油器雾化状态、进气系统密封性入手排查,而非直接更换催化器。这种先查因再换件的思路能避免不必要的设备投入,也符合实事求是的运维原则。