小晋
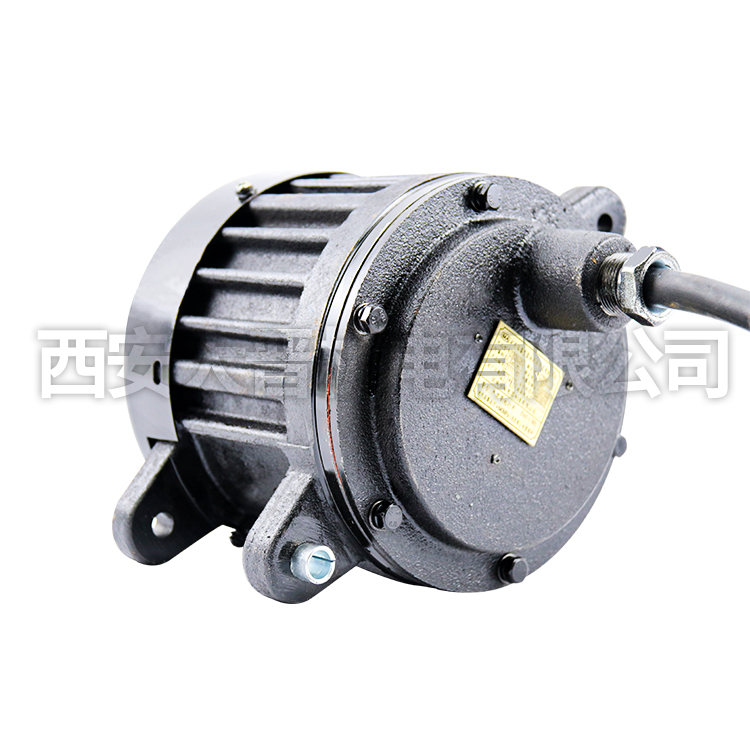
矿井下使用的防爆柴油机与普通地面柴油机有本质区别。煤矿井下环境含有瓦斯(甲烷)和煤尘,一旦发动机排气或表面温度过高,极易引发爆炸。根据GB 3836系列标准和MT/T 1060标准,井下用柴油机必须达到”矿用隔爆型”(Ex d I 级)防护等级,即发动机的所有可能产生火花的部位——排气管、油箱、电气接线盒、传动装置——全部置于隔爆外壳内,壳体壁厚、法兰间隙、螺纹精度均需经过严格计算和认证。未经认证的产品不得入井,这是红线。
从技术层面看,防爆柴油机在结构上做了几项关键改造。排气管路采用耐高温隔热层包裹,末端加装火花捕集器和阻火器,将排气温度控制在150℃以下(低于甲烷引燃温度约550℃)。冷却系统改用封闭循环式,防止冷却液泄漏引发事故。燃油供给部分设置阻火油箱和单向阀,杜绝油气回流。电气系统采用本安型设计,蓄电池组单独隔爆封装,线束使用耐油阻燃材质。这些改造使发动机在保持80%~90%地面机功率的同时,满足了井下安全要求。
实际选型时,需要根据井下运输工况确定功率区间。常见的井下防爆柴油机牵引车功率在50kW至200kW之间,用于牵引矿车或皮带输送机。以一台120kW防爆柴油机为例,在井下满载牵引50吨矿车组时,油耗约为每百公里25升至30升,相比地面同功率机型高出约30%,这是安全冗余带来的代价。日常维护中,隔爆外壳的隔爆面严禁打磨或涂漆,一旦损伤必须送指定机构重新检测;排气阻火器每季度需拆检清理积碳;冷却液浓度和液位每周检查一次。任何隔爆面的损伤都可能使整台设备的防爆等级失效,这一点在实际运维中容易被忽视。