小晋
近年来,煤矿井下及油气管道等高危作业环境对可靠动力源的需求日益迫切,矿用防爆柴油机的可行性研究因此成为行业关注的重点。传统内燃机在含瓦斯、可燃粉尘的环境中存在点火引爆风险,而经过防爆改造的柴油发动机通过隔爆壳体、降温回路及油气分离等设计,将爆炸性气体的传播路径切断,使设备在GB 3836.2标准框架下满足矿用安全要求。可研工作首先需要明确使用场景——是井下运输、泵站驱动还是应急发电,不同工况对功率等级和连续运行时间的要求差异显著,这直接决定了后续技术路线的选择。
技术层面,矿用防爆柴油机的核心在于隔爆型(Ex d)壳体设计和内表面温度控制。壳体需承受内部爆炸压力而不破裂,同时阻止火焰向外部传播。目前主流方案采用铸铁或铸钢焊接壳体,配合精密加工的隔爆面,间隙和粗糙度需严格控制。此外,排气温度通常要求低于450℃,需配置多级水冷或油冷散热装置。冷却系统的设计还涉及井下有限空间内的热管理问题,散热不足会导致发动机降功率运行甚至停机。
经济可行性方面,一台中等功率(100-200kW)矿用防爆柴油机的采购成本约为普通工业柴油机的3至5倍,主要增量来自隔爆壳体加工、防爆电气元件及认证检测费用。以200kW机组为例,设备投资通常在80万至150万元区间。运行阶段需额外考虑防爆维护成本,包括定期隔爆面检查、防爆紧固件更换及密封件更新,年均维护费用约为设备原值的5%至8%。可研报告中应结合项目所在地煤矿的产量规模和安全生产投入指标,计算投资回收期,通常这类项目在3至5年内可收回成本。
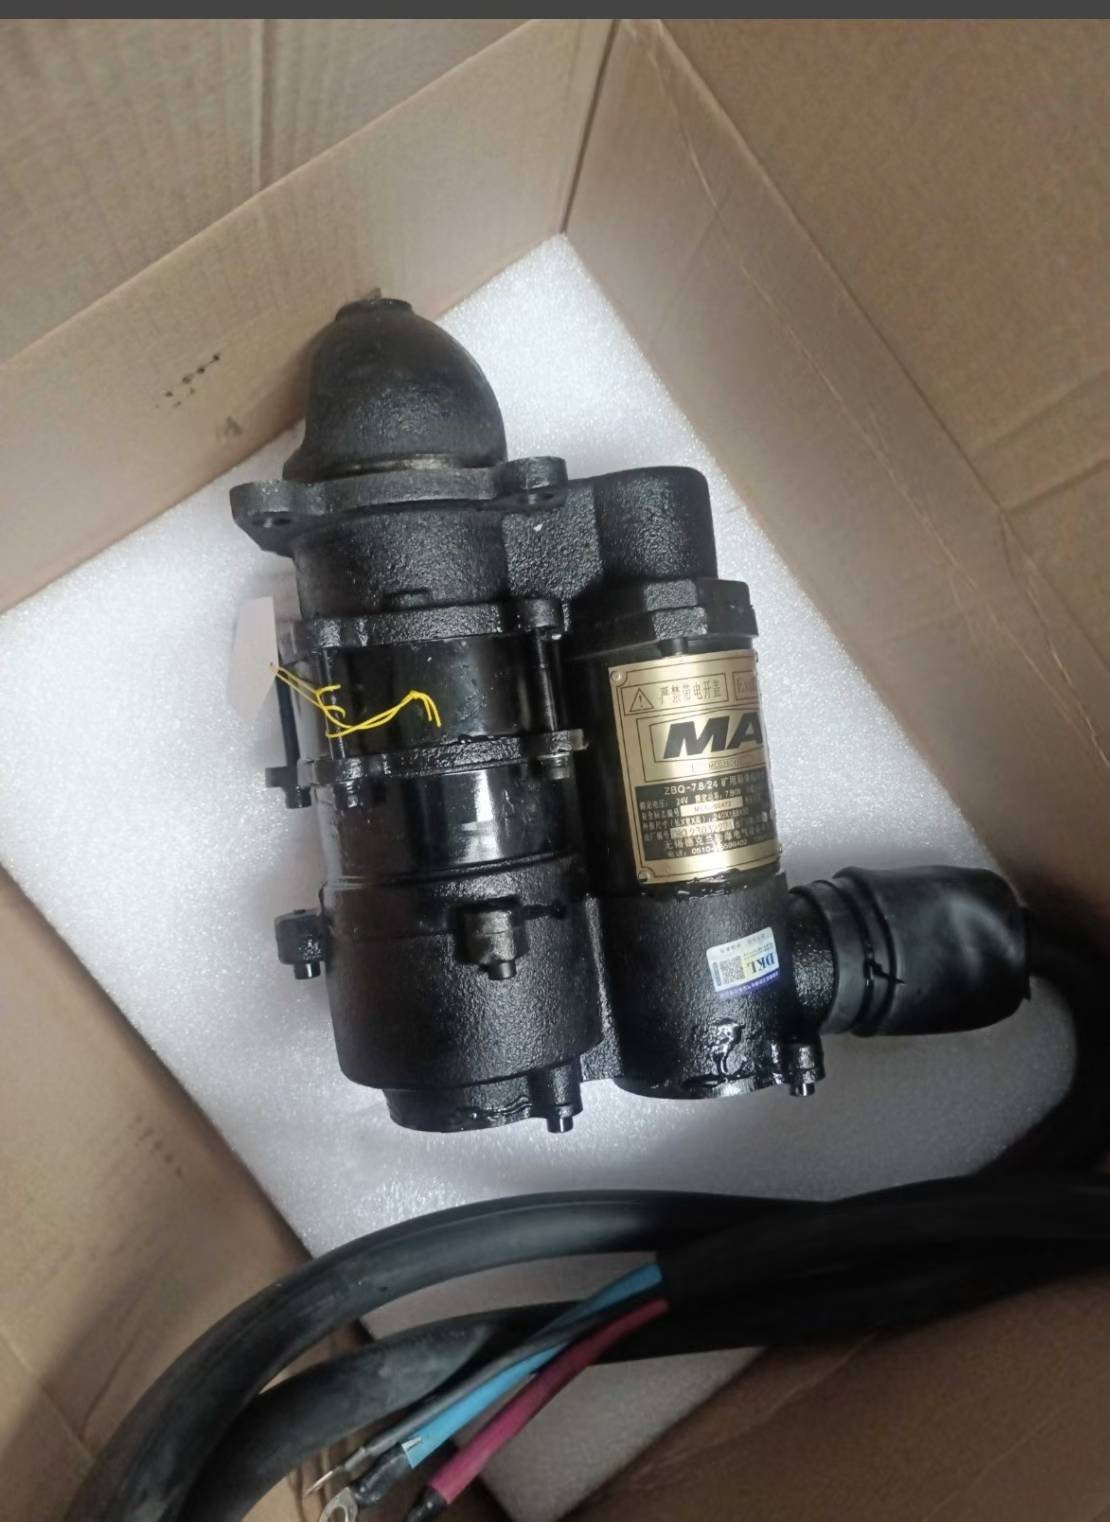
法规与认证是不可忽视的环节。国内矿用防爆设备必须取得矿用产品安全标志证书(MA标志),依据MT/T 1092等标准进行型式试验。从样机试制到取得MA证书,周期一般为8至14个月,涉及防爆结构审查、燃烧室压力测试及外壳耐压测试等多项检测。选择已有MA认证的成熟机型或具备资质的厂家合作,能有效缩短研发周期并降低技术风险。