小晋
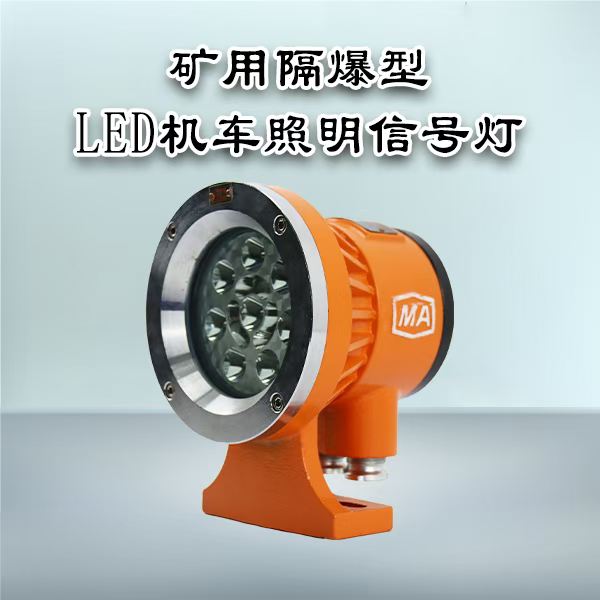
在煤矿、油井等存在可燃气体或粉尘的危险场所,普通柴油机根本无法使用。这类环境要求设备必须满足矿用隔爆标准,即通过特定的结构设计,确保即使设备内部发生爆燃,火焰也不会传到外部环境引燃甲烷或煤尘。按照现行GB/T 3836系列标准(等效采用IEC 60079),矿用柴油机通常采用”隔爆外壳(Ex d)”与”本质安全电路(Ex i)”的组合方案,整机的防爆标志标注为Ex d I Mb,适用于煤矿井下甲烷环境。
防爆功能的实现依赖几个关键设计。第一是隔爆外壳,它采用加厚钢板整体焊接,法兰间隙严格按标准控制(火焰通路长度和间隙值有明确计算),使内部爆燃时火焰经过狭小间隙被冷却熄灭,无法向外传播。第二是排气与进气系统的温度控制——矿用柴油机的排气温度一般要求不超过450℃,同时进气口加装阻燃滤清器,防止飞火星进入。第三是电气部分的处理,包括电机选矿用隔爆型、控制线路采用本质安全型设计、蓄电池防爆密封等。每一台出厂的矿用防爆柴油机都必须取得煤矿安全标志(MA)认证,并在铭牌上标注防爆等级、温度组别、防护等级(通常不低于IP55)等参数。
实际使用中,防爆功能能否持续有效,很大程度上取决于日常维护。隔爆面出现锈蚀、磨损或涂漆,会破坏间隙的密封性,这是最常见的隐患;操作人员需要定期检查隔爆接合面的完好度,用塞尺测量间隙是否在标准范围内。此外,安全阀、压力表的铅封不得随意拆除,防爆电缆的引入装置必须拧紧到位,任何临时改动都可能使防爆性能失效。对于已经服役多年的设备,建议参照原厂家维护手册,对关键隔爆部件进行周期性检测或更换,不要等到故障发生才处理。