小晋
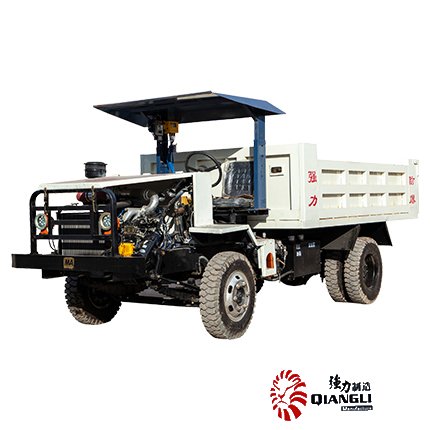
矿用柴油机的防爆性能直接关系到井下作业安全,其核心依据是矿用隔爆型柴油机的设计与制造标准,主要参照GB/T 3836.2(爆炸性环境用设备 第2部分:由隔爆外壳”d”保护的设备)以及MT/T 1049《煤矿用低风速柴油机》等行业规范。煤矿使用的柴油机必须取得”Ex d Ⅰ Mb”或更高等级的防爆合格证,这意味着整机外壳需具备隔爆能力,任何内部火花或高温都不能引燃外部瓦斯或煤尘。
隔爆外壳的设计是防爆柴油机的关键。隔爆接合面的间隙与宽度必须严格控制——对于Ⅰ类矿用设备,接合面最大间隙一般不超过0.05mm,接合面有效长度不小于12.5mm。壳体壁厚、螺栓紧固力矩都有明确下限要求,不能随意减薄或替换非标螺栓。排气系统是另一大难点:高温废气经多级冷却与消音隔爆装置处理后,排口温度须降至规定限值以下,且排气管路不得存在任何直通大气的薄弱点。
燃油供给与电气系统同样纳入防爆管控范围。燃油管路接头必须采用密封防爆结构,电气仪表及照明灯具需单独取得矿用防爆认证,严禁私自改装或接入非防爆线路。日常使用中,隔爆面磨损是常见隐患——井下粉尘磨蚀会使接合面间隙超标,因此煤矿要求每隔一定周期(通常不超过一个检修班)对隔爆面进行清洁和间隙检测,发现超差立即停机处理。
实际执行中,不少事故源于对标准执行的松懈:使用非标螺栓、隔爆面涂抹油漆或油脂、擅自缩短排气冷却管路等。建议采购时严格核验防爆合格证与检验报告上的标准编号,使用中建立隔爆面巡检台账,确保柴油机始终处于有效防爆状态。