小晋
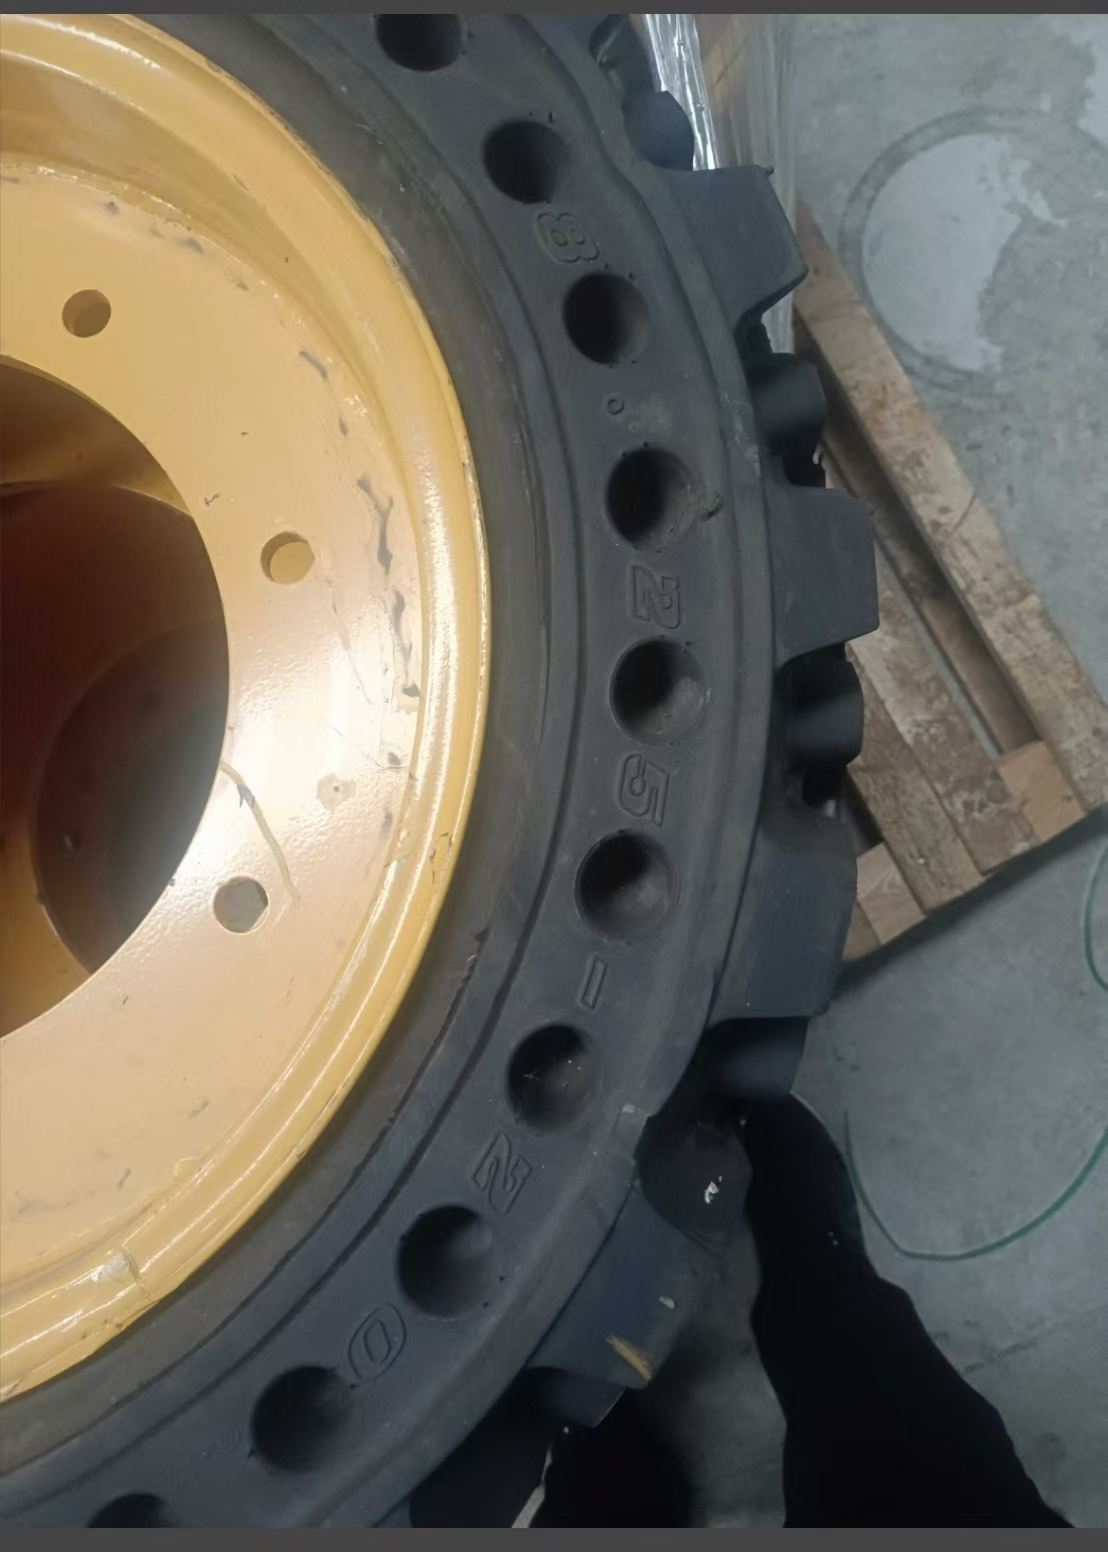
矿用实心轮胎长期暴露在粉尘、碎石和潮湿环境中,胎面磨损快、打滑是常见的失效模式。很多矿上还在用人工刻花,一刀深一刀浅,花纹走向歪斜,跑两个班就磨平了。真正的实心轮胎自动刻花纹图案工艺,是通过数控刻花机按预设程序在胎面上切削出规则沟槽和块状花纹,深度、间距、角度全部由参数控制,同一批次轮胎的花纹一致性能控制在±0.5毫米以内。
在矿用防爆、矿用隔爆作业场景下,胎面花纹的设计直接影响设备行走的稳定性。常见方案是纵向连续沟槽配合横向交叉纹,沟槽深度一般取胎面厚度的12%到18%,槽间距30至50毫米,这样既能排出泥水和碎屑,又能保证接地面积。自动刻花机的切削刀具多为硬质合金或涂层合金,转速和进给速度需根据轮胎硬度调整——聚氨酯实心胎常用进给0.3至0.8毫米每转,天然橡胶胎则需降到0.2至0.5毫米每转,避免切削时产生毛边或局部过热。
实际操作中,胎面预固化程度对刻花质量影响很大。聚氨酯实心轮胎需在硫化后放置72小时以上再进行刻花,否则切削时胎体易变形。刻花完成后应立即清理碎屑并做表面清洁,防止粉尘嵌入沟槽影响排水效果。对于矿用隔爆设备配套轮胎,建议花纹刻制后加装防滑链条或附加防滑垫,进一步提升湿滑条件下的牵引力。整套自动刻花流程中,一台六轴数控刻花机每小时可处理约6至8条规格在24英寸左右的实心胎,相比人工效率提升三倍以上,且花纹深度均匀、边缘整齐,后续轮胎整体使用寿命通常能延长20%至35%。