小晋
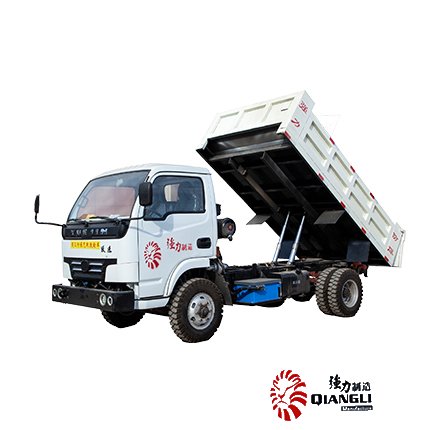
井下运输对动力设备的要求远超地面工况,瓦斯与煤尘构成的爆炸性环境,决定了任何机械设备都必须首先解决”防爆”问题。矿用防爆柴油机车的核心思路并非简单加装防护外壳,而是从整机设计阶段就按照GB 3836系列标准进行系统性防爆处理。所谓”隔爆型”结构,是指将可能产生火花的部件(如发动机燃烧室)密封在足够厚度的隔爆外壳内,使内部爆炸不会传至外部环境;排气系统则需经过多级水浴或干式阻火器降温,确保排气温度和颗粒不会引燃巷道中的可燃气体。
实际选型时,几个参数必须逐项核实。发动机额定功率需匹配牵引负载——比如运输20吨矿车组在3‰坡道上行驶,至少需要150kW以上的动力储备。防爆等级方面,Ⅰ类(煤矿用)和Ⅱ类(工厂用)不可混用,煤矿井下必须选择Ⅰ类设备。此外,机车是否具备”本安型”电气控制回路、是否通过了MA(煤矿安全标志)认证、整机防护等级是否达到IP54以上,这些直接关系能否在矿上合法使用。不少采购方只看价格和外观,忽略了防爆合格证有效期和MA证书编号的核实,一旦矿上安全监察部门抽查不通过,设备只能停用,损失更大。
合肥本地及周边在矿用运输设备领域有一定的产业基础,但需要客观说明:国内矿用防爆柴油机车的核心零部件(如防爆柴油机本体、防爆变压器)供应仍集中在少数专业厂商手中,合肥本地企业更多承担的是总装集成和售后适配角色。采购方建议直接要求供应商提供完整的防爆合格证、产品合格证、MA证书扫描件,并明确质保期内对防爆面的检修责任。设备投入使用后,防爆面螺栓力矩检查、隔爆面清洁度检测等日常维护,也需要矿方建立台账并定期送检,这些属于使用端必须落实的环节,不能全部指望厂家远程指导。