小晋
在煤矿井下及粉尘爆炸危险场所,应城防爆增压柴油机是部分矿用运输设备、排水泵站和应急电源的常用动力方案。应城地处湖北,聚集了一批中小型矿山机械配套企业,其中防爆动力产品的产能在华中地区占有一定份额。与自然吸气机型相比,增压柴油机在同排量下输出功率可提高30%至50%,对体积和重量受限的井下设备尤为友好。但增压带来的进气温度升高和排气背压变化,对防爆结构的完整性提出了更高要求。
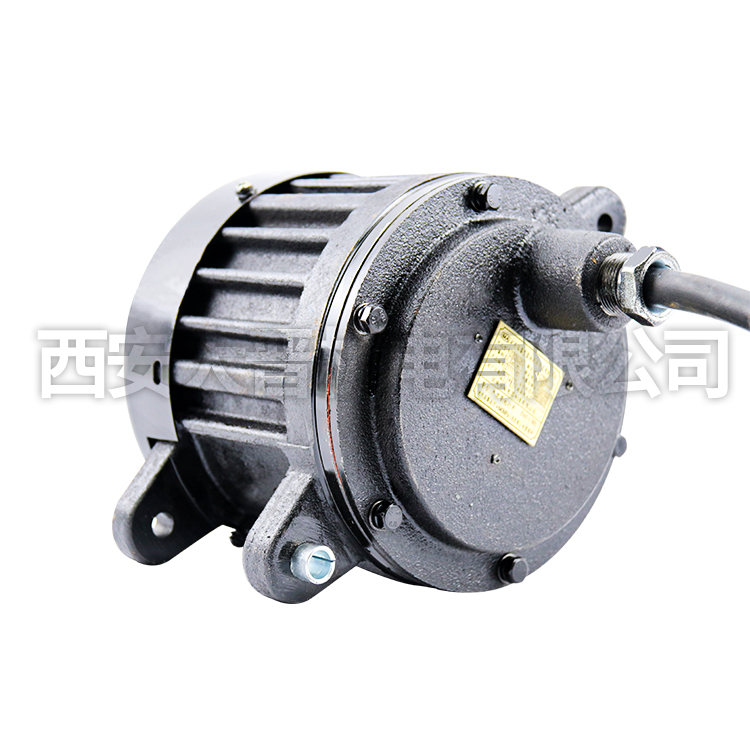
矿用隔爆型柴油机必须满足GB 3836.1和GB 3836.2的标准框架,同时符合MT/T 1006系列矿用防爆规程。核心在于隔爆外壳的耐压和隔爆面间隙控制——1MBa以下爆炸压力冲击下,外壳不得破裂,火焰沿隔爆接合面传出时被有效阻止。增压系统的气缸盖、增压器壳体和排气管路均需做隔爆处理,表面温度不得超过对应温度组别(通常为T1至T4组,即最高表面温度450℃至200℃)。实际选型时,需向厂家索取完整的防爆合格证和型式检验报告,确认温度组别、防护等级(一般不低于IP65)和适用瓦斯等级。
应城本地企业生产的防爆增压机型,功率段多集中在100kW至400kW区间,适配井下卡车、绞车和移动泵站等场景。采购方需注意几点实操细节:一是确认发动机配套的进气冷却器和排气消声器是否经过独立防爆认证;二是检查高压油管、螺栓连接处是否存在漏油风险,油雾在井下同样是点火源;三是要求厂家提供整机及关键部件的MTL或CQST认证编号,可在中国防爆信息网查询真伪。部分企业为降低成本,仅提供单件防爆件而非整机认证,这种方案在验收时容易卡壳,建议合同中明确”整机防爆认证”条款。
日常使用层面,防爆增压柴油机的维护周期比普通矿用柴油机更短。增压器和中冷器的积碳清洗建议每800至1000运行小时进行一次,隔爆面间隙需用塞尺逐点检测,超差即停。滤芯更换不能省略——井下水质差、粉尘浓度高,水滤和油滤堵塞会导致冷却效率下降,进而推高排气温度,这是井下动力设备过热故障的首要诱因。对于已有老旧机型仍在使用、无法立即更换新机的情况,至少应完成隔爆面检测和排气温度监测装置的加装,作为过渡期的安全保障措施。