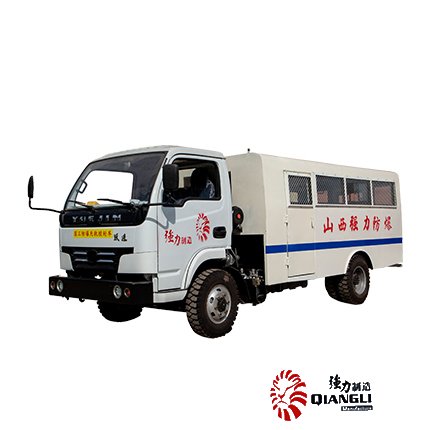
小晋
防爆柴油机是煤矿井下及瓦斯、煤尘等爆炸性环境中常用的动力源,以矿用防爆和矿用隔爆为核心技术标准,广泛应用于井下运输、通风辅助、移动泵送等场景。相比普通柴油机,防爆柴油机的核心优势在于其经过隔爆外壳处理,在密闭腔体中容纳并隔离内部可能产生的火花和高温燃气,使其不会引燃外部环境中的可燃气体,这是保障井下作业安全的关键设计。
从实用角度看,防爆柴油机功率密度较高,同等体积下能输出更大扭矩,适合矿用运输车、井下提升机等重载工况。一台合格的矿用隔爆柴油机在额定工况下可连续运行数百小时,配合井下供电不便的实际情况,能承担长时间不间断任务。此外,其维护体系相对成熟,配件供应链完善,在偏远矿区也能较方便地获取维修支持。
但防爆柴油机的劣势同样明显。首先是重量大,同功率等级的防爆机型通常比普通机型重30%至50%,这对井下运输和安装提出更高要求。其次是热管理困难,隔爆外壳会降低散热效率,导致发动机工作温度偏高,在井下通风条件有限的区域尤为突出。再者,隔爆面精度要求极高,任何磨损、锈蚀或不当装配都可能破坏隔爆性能,日常维护时必须严格检测隔爆间隙和表面质量,否则存在安全隐患。此外,防爆柴油机的购置和运行成本也明显高于普通机型,一台中型防爆柴油机的价格通常是普通机的两到三倍。
实际选型时,不能简单地认为防爆柴油机就能解决所有问题。如果工况确实涉及瓦斯、煤尘等爆炸性气体,选用符合GB 3836系列标准或MT 1102标准的矿用防爆产品是硬性要求,不存在替代方案。但如果只是普通工业环境,盲目上防爆机型属于不必要的成本增加。建议根据现场气体浓度、爆炸等级和作业时长综合评估,必要时咨询具备煤矿安全设备资质认证的供应商,确认产品已通过相应防爆合格证检验后再采购。