小晋
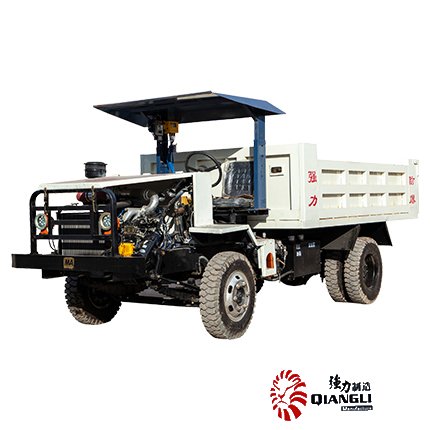
柴油机防爆装置是专门用于在含瓦斯或煤尘爆炸性气体环境中运行的柴油动力设备的防护系统。它的核心任务并非阻止爆炸发生——一旦环境中的甲烷浓度达到5%到15%的爆炸极限区间,明火或高温表面都可能成为点火源——而是在爆炸发生时,将爆炸火焰和高温气体限制在发动机壳体内部,防止火焰传播到外部危险环境。这一理念与国际上通用的矿用隔爆型(Ex d)防护等级一脉相承,中国煤矿安全规程中对井下用柴油机也执行类似的隔爆保护要求。
具体来看,柴油机防爆装置通常包含三个层次的防护。第一层是机体隔爆外壳,采用高强度铸钢或铸铁铸造,壳体各接合面的间隙需要严格控制——依据GB 3836.2标准,壳体内部爆炸产生的火焰温度虽可高达800至1000摄氏度,但只要隔爆面宽度足够、间隙足够小,火焰在通过接合面时会被迅速冷却至甲烷的引燃温度(约650摄氏度)以下,从而阻断火焰传播。第二层是排气与进气系统的冷却装置,柴油机排气温度通常在400至600摄氏度之间,远高于甲烷的引燃点,因此排气口必须加装余热回收式消音器或干式冷却器,将排入环境的尾气温度降至150摄氏度以下,这是国家矿山安全监察局对井下柴油机排气口的硬性指标。第三层是电路系统的本安型或隔爆型处理,蓄电池组、点火线圈、传感器等电气部件必须采用符合Ex ib或Ex d等级的封装方式,防止电火花引燃周围可燃气体。
在实际选用时,有几个容易忽略的细节值得注意。隔爆面不能涂油漆或涂抹油脂,否则会增加有效间隙,削弱隔爆效果;壳体螺栓必须按规定力矩紧固,松动的螺栓会使接合面变形,破坏隔爆性能;冷却系统的回水温度需要实时监测,水温过高会导致散热不足进而引发排气超温。此外,防爆柴油机本身不能替代通风管理——它只能防止自身成为点火源,但井下瓦斯积聚的根本解决手段仍然是瓦斯抽采与足够的新鲜风量,二者不可互相替代。目前国内主流井下柴油机生产企业,如中煤张家口煤矿机械有限责任公司、晋煤集团相关装备厂等,其产品在出厂前均需在具备资质的防爆检测中心完成型式试验,取得矿用产品安全标志(MA)方可下井使用。