小晋
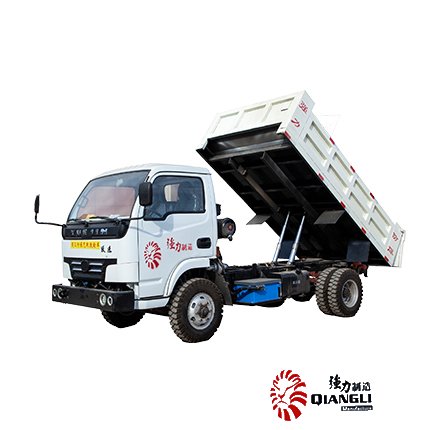
在煤矿井下及存在瓦斯、煤尘爆炸危险的环境中,物料搬运是生产环节中最频繁、也最危险的操作之一。普通搬运设备在这些场景下极易引发爆炸事故,因此矿用防爆柴油机搬运车成为刚需。这类设备以隔爆型柴油机为动力源,车身结构设计遵循GB 3836标准(爆炸性环境用设备),核心难点在于如何在保证动力输出的同时,将发动机产生的高温、火花、火焰等引爆源完全封闭。
生产环节的第一道关卡是发动机选型。国内常用的有潍坊、上柴等品牌的防爆型柴油机,功率通常在15-30kW区间,需通过MA(矿用产品安全标志)认证。隔爆外壳加工采用数控机床对铸铁或钢板进行精密焊接,焊缝处需做X光探伤,确保无微裂纹。进气系统加装阻火器,排气侧串联多级隔热板,使排烟温度控制在150℃以下。液压系统选用阻燃液压油,管路接头采用防脱设计。
装配完成后的检测流程不能省。出厂前需通过以下测试:隔爆外壳耐压试验(1.5倍额定压力保持5分钟无变形)、整机温度测试(连续运行30分钟外壳表面温度不超过150℃)、防爆性能测试(在甲烷浓度12%的试验腔中运行2小时无引燃)。此外,整车还需取得煤安标志(MA)证书方可下井使用。
实际生产中,常见的质量隐患包括隔爆面间隙超标(需控制在0.25mm以内)和紧固件防松失效。建议在隔爆接合面加工后使用塞尺逐点抽检,并选用带防松胶的螺栓。对于频繁振动工况,可加装减震垫圈或锁紧螺母。采购方在选型时应重点关注发动机防爆等级、整机重量与承载比、以及售后服务响应能力,避免因低价低质设备造成安全隐患。