小晋
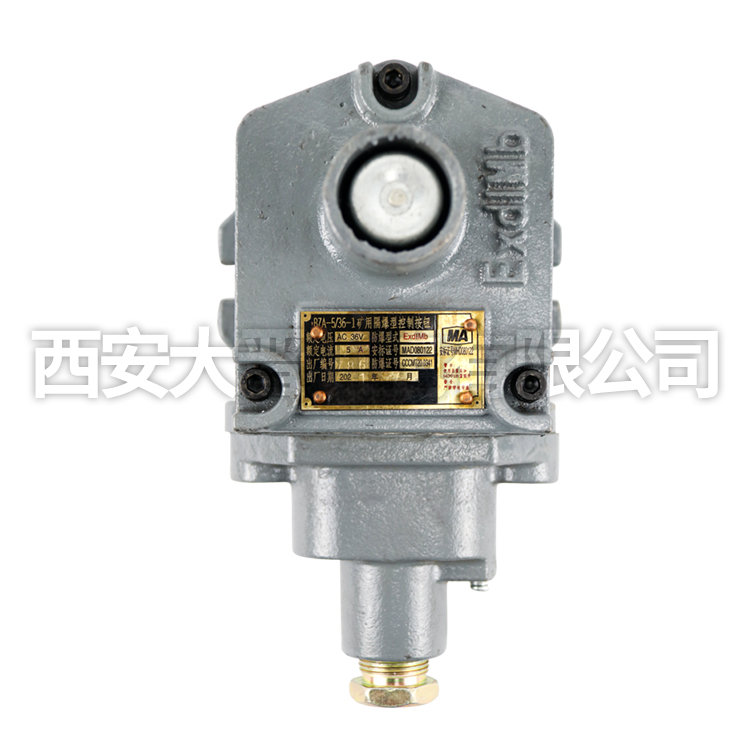
柴油机泵在煤矿井下等易燃易爆场所使用时,确实有明确的防爆要求,这不是可选项而是强制性的安全规范。柴油机的排气温度通常可达400°C以上,机械运转产生的摩擦火花也足以点燃瓦斯或煤尘。因此,矿用防爆柴油机泵必须按照GB 3836.1《爆炸性环境用电气设备》系列标准设计制造,取得矿用产品安全标志(MA认证),其电气部件需采用隔爆型(Ex d)或本安型(Ex i)结构。
具体到柴油泵机组,防爆处理主要涉及几个部位。排气系统必须加装专用消音器,将排气温度控制在允许范围内,防止引燃周围可燃气体。燃油管路需密封处理,杜绝泄漏。发电机组部分——无论是蓄电池还是交流发电装置——都必须达到隔爆等级。整机外壳需要具备足够的隔爆间隙和隔爆面精度,任何一处密封失效都可能导致内部爆炸向外传播。
实际选型时,采购方应重点核查三个条件:一是产品铭牌上是否有完整的防爆标志和MA认证编号,可在国家矿山安全监察局官网查询验证;二是使用环境对应的防爆等级是否匹配,如瓦斯矿井要求不低于Ex d I Mb,煤尘环境同样为Ex d I Mb;三是配套的控制系统和电缆是否需要单独做防爆处理。
需要注意的是,即使柴油机本身达到防爆标准,如果配套的水泵电机、控制箱、启动装置等环节存在非防爆部件,整套系统仍然不满足井下使用条件。很多事故恰恰出在这些”配套环节”上。建议采购时要求厂家提供完整的防爆认证清单,并在安装调试后由具备资质的机构进行验收检测,确保整机组的安全可靠性。