小晋
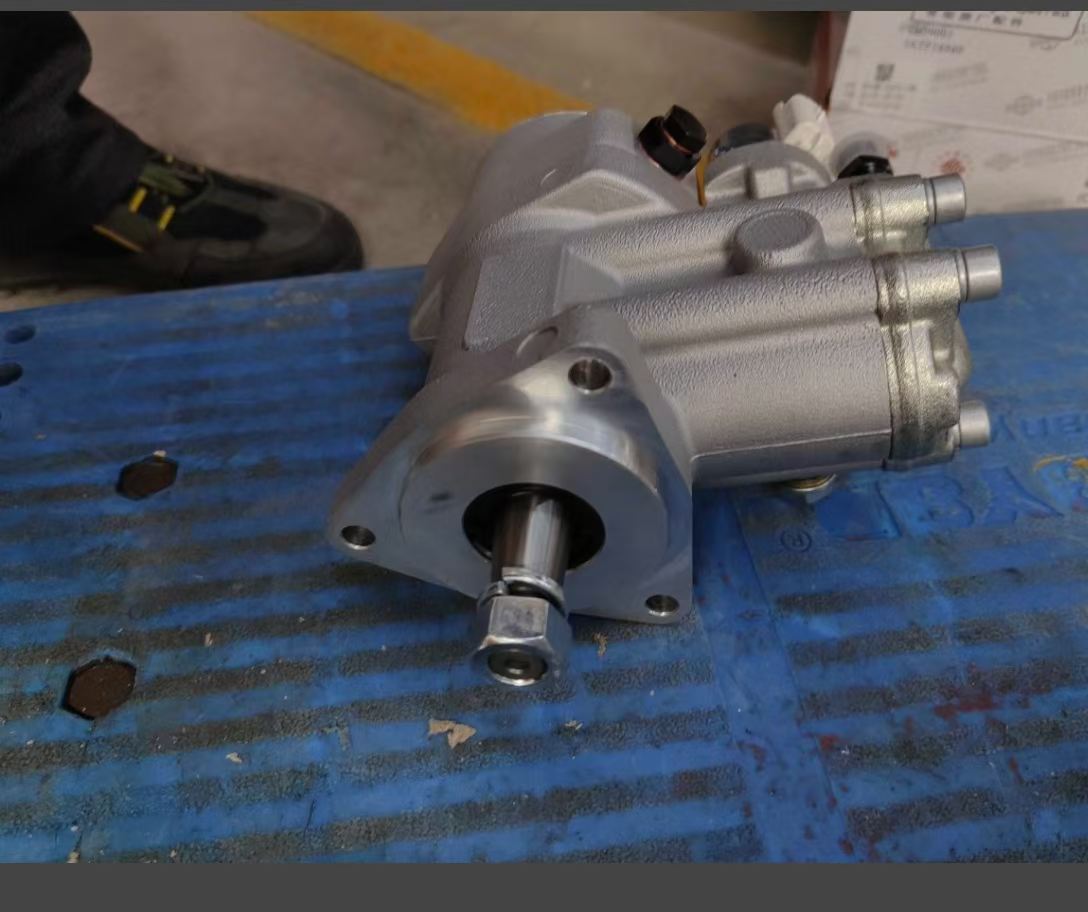
防爆柴油机组装的第一步是确认设备已通过国家矿用产品安全标志中心(安标中心)的认证审查,取得对应的《矿用产品安全标志证书》。组装场地需满足防爆区域作业要求,操作人员须持证上岗。设备主体一般选用符合GB/T 3836标准的隔爆型结构,铭牌标注的防爆标志通常为Ex d I Mb或Ex d I MB,适用于煤矿井下及地面含瓦斯爆炸性气体环境。组装前需逐一清点零部件,核对出厂合格证与检验报告,重点检查隔爆面的平面度、密封圈的硬度与压缩率是否符合技术协议。
机体安装环节将曲轴、连杆、活塞组件按工艺顺序装配到位,连接螺栓按规定力矩施加扭矩,一般M16螺栓扭矩在180-220N·m范围内,需使用扭矩扳手逐颗紧固。防爆柴油机的隔爆接合面间隙、引入装置螺纹规格必须与设计图纸完全吻合,常见隔爆面间隙标准为0.25mm(引入装置)至0.5mm(腔体),超差即丧失隔爆性能。电气部分接线时,电缆引入装置采用隔爆型压紧螺母配合密封圈,密封圈材质通常为丁腈橡胶或氟橡胶,压缩量控制在15%-30%之间,确保爆炸性气体无法沿线缆侵入腔体。
组装完成后需进行整机防爆性能检测,包括隔爆面间隙抽检、绝缘电阻测试(不低于2MΩ)、接地连续性测试(接地电阻不大于4Ω)。冷却系统管路需打压试验,压力为工作压力的1.5倍,保压30分钟无渗漏方可判定合格。燃油系统管路接头推荐使用焊接连接或防爆卡箍,避免橡胶软管长期使用老化引发泄漏。整机调试验收后,操作人员应熟悉急停开关位置与日常巡检要点,确保矿用防爆柴油发电机组在爆炸性环境中稳定、安全运行。