小晋
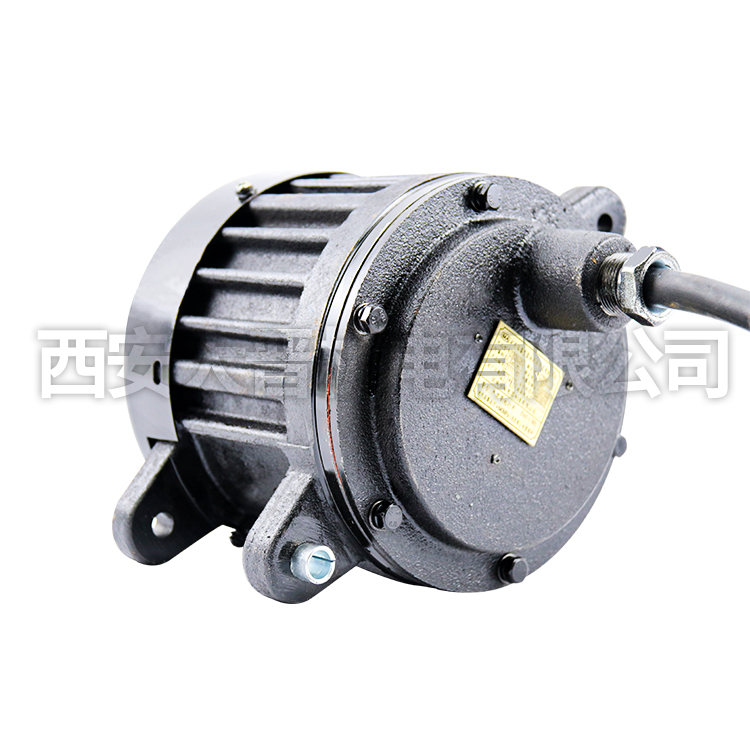
防爆柴油机加工是矿用安全装备生产中的核心环节,其加工流程的规范性直接决定了设备在瓦斯、煤尘等易燃易爆环境中的可靠性。按照矿用防爆、矿用隔爆的相关标准要求,一台合格的防爆柴油机从毛坯到成品,通常需要经过下料、锻造或铸造、粗精加工、防爆结构设计加工、气密性试验以及装配调试等完整工序,任何一个环节的疏漏都可能导致隔爆性能失效。
在实际加工中,下料环节需根据铸件或锻件的尺寸公差预留加工余量,一般为2至5毫米。毛坯经初步清理后进入粗加工阶段,重点完成气缸体、曲轴箱等主要承力部件的基准面加工,确保各配合面的位置精度。进入精加工阶段后,隔爆接合面是加工难点,其表面粗糙度通常要求达到Ra1.6以下,隔爆面的间隙、宽度等尺寸必须严格符合GB/T 3836.2标准中关于矿用隔爆型电气设备的规定,间隙过大或表面划伤都可能成为点火源。
气密性试验是不可省略的关键步骤,通常在精加工完成后进行,采用压缩空气加压至0.5至0.8MPa,保压时间不少于30分钟,检测值应无泄漏。防爆柴油机的防爆结构设计包括隔爆壳体的外形设计、观察窗的耐爆玻璃选用以及散热通道的阻火结构等,这些设计需在加工前通过三维建模完成,加工过程中严格按图施工。装配阶段需对每个螺栓的扭矩进行记录,隔爆接合面的密封垫片需使用石棉或陶瓷纤维等不可燃材料。
整个加工流程中,质量追溯尤为重要,建议为每台设备建立加工档案,记录各工序的刀具磨损情况、尺寸检测数据和试验结果,便于后续安全认证审核和故障排查。目前,部分企业已将关键工序引入数控加工中心和在线测量系统,以提高隔爆面的加工一致性,但人工复检仍然是不可或缺的环节。