小晋
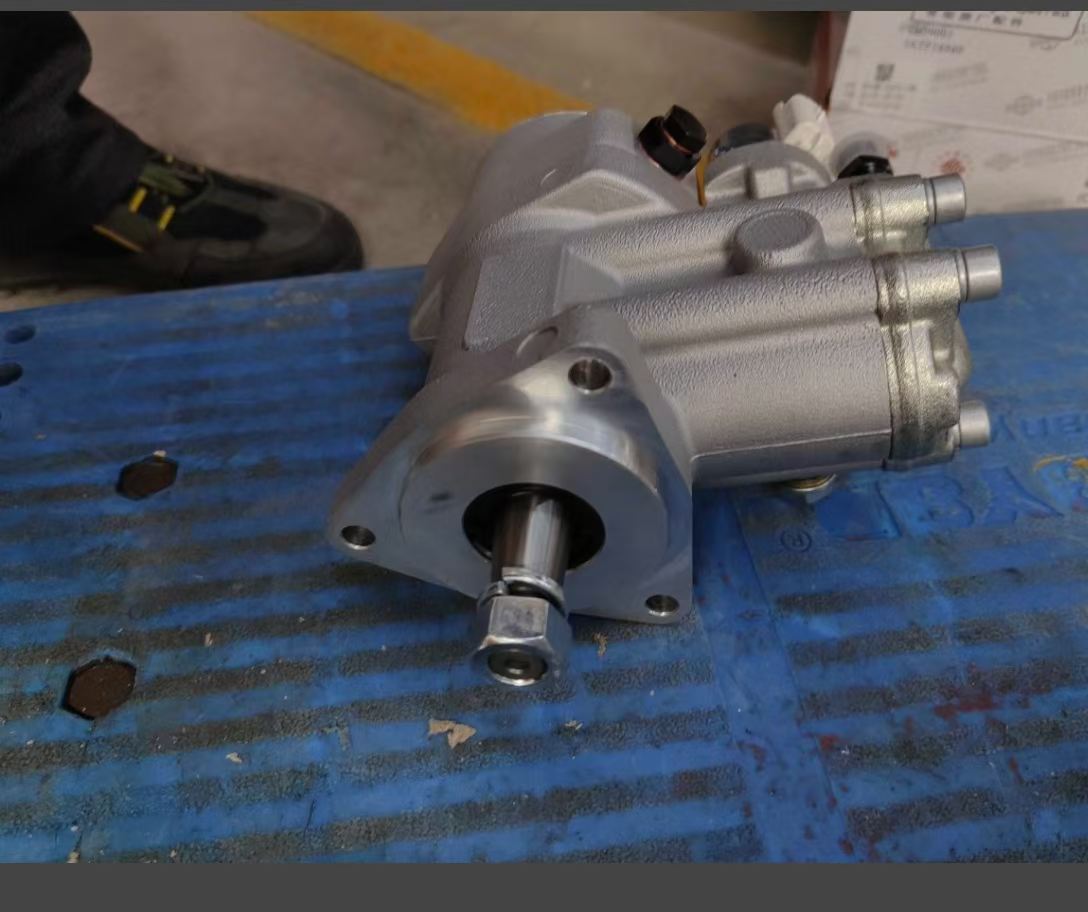
矿用防爆柴油机广泛应用于煤矿井下辅助运输、排水泵站及通风等场景,其核心设计目标是在含瓦斯、煤尘的爆炸性气体环境中安全运行。与普通柴油机不同,防爆型柴油机采用隔爆型结构(Ex d),将所有可能产生火花或高温的部件——包括气缸、曲轴箱、喷油器、高压油泵等——密封于厚重的铸铁或铸钢防爆壳体内,使内部燃烧产生的火焰和高温气体被完全限制在壳体内部。
从工作循环来看,防爆柴油机仍以四冲程为基本过程:进气冲程中,新鲜空气经进气管进入气缸;压缩冲程中,活塞上行压缩混合气,温度和压力急剧升高;做功冲程中,喷油器在压缩终了附近喷入高压柴油,雾化的柴油与高温空气混合自燃,推动活塞下行输出动力;排气冲程排出废气。关键在于,即使气缸内发生爆燃,火焰只能通过气缸盖、壳体接合面等微小间隙向外传播。防爆壳体上的隔爆接合面经过精密加工,间隙宽度通常控制在0.3~0.5mm,长度不小于25mm,火焰在通过这一狭窄通道时会被急速冷却和湍流衰减,到达壳体外部时温度已降至点燃外部环境可燃气体所需的阈值以下。
除隔爆面设计外,防爆柴油机还需控制壳体外壁温度不超过规定限值(如T1级对应450℃),并设置温度监测、瓦斯浓度报警及自动断电保护等安全装置。整机需通过国家矿用产品安全标志(MA)认证,符合GB 3836系列及MT/T标准中关于隔爆型设备的各项要求。日常维护中,隔爆接合面的清洁度和螺栓紧固力矩是关键检查项,任何损伤或松动都可能破坏隔爆性能,导致外部可燃气体被点燃。
在实际选型时,应根据井下瓦斯等级、设备功率需求及防爆等级要求匹配合适型号,切勿使用普通柴油机替代防爆机型,否则一旦发生内部爆燃,后果不堪设想。防爆柴油机并非”绝对不会爆炸”,而是将爆炸后果控制在壳体内部,为人员疏散和事故处置争取时间。