小晋
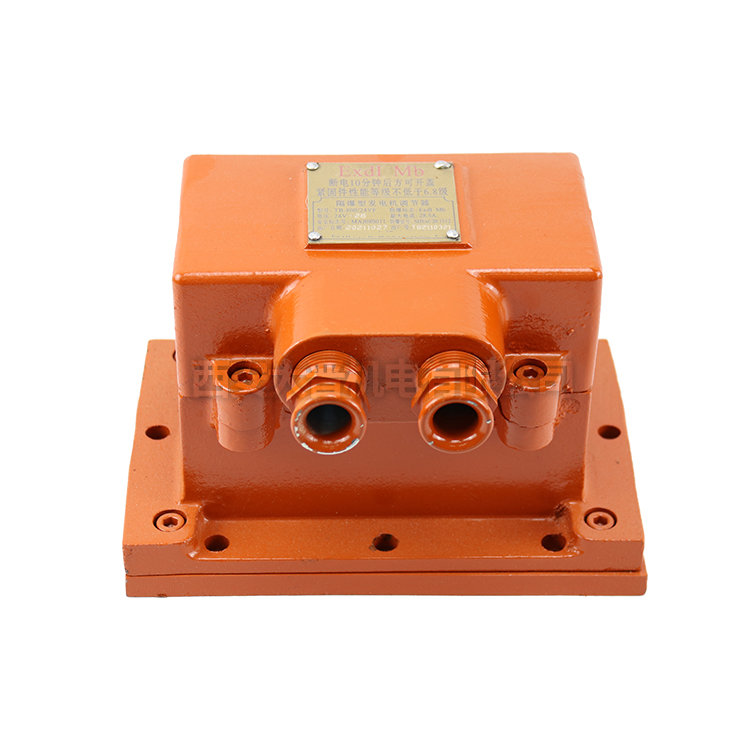
福建并不是国内煤矿装备的传统主产区,但与河北、山东相比,福建在传感器元器件加工、电路设计环节有供应链优势,部分企业依托漳州、泉州的电子产业基础切入甲烷传感器制造。这类工厂通常不是全流程自产,而是聚焦于核心传感模块、信号处理电路,再与整机厂或矿山企业配合完成系统集成。采购甲烷传感器时,需要确认工厂是否具备矿用防爆和矿用隔爆两项核心资质,具体要看产品是否持有国家矿用产品安全标志(MA认证),以及防爆合格证上标注的类别是否为”ExdⅠMB”或”ExdⅡBT4″等对应煤安标准的型号。
甲烷传感器的核心部件是催化燃烧式或红外式气敏元件。催化式传感器成本低、维护简单,但对中毒(硫化物污染)敏感,适合日常巡检;红外式传感器寿命长、不受中毒影响,但价格高出约40%-60%,更适合固定式安装或高瓦斯矿井。福建部分工厂在这一环节与日本、荷兰的元件供应商有合作渠道,例如使用英思科(Inskate)或日本堀场的红外芯片,采购时需确认元件来源是否可溯源,避免使用来源不明的二手元件。
实际选型时,建议重点关注三个参数:测量范围(0-4%CH₄或0-100%LEL)、响应时间(T90≤30秒为基本要求,优于标准的≤15秒)以及零点漂移(月漂移≤±0.1%LEL)。福建工厂的产品在这三项指标上参差不齐,小型作坊式企业可能仅满足最低国标,而具备研发能力的企业能做到接近进口品牌水平。建议要求厂家提供第三方检测报告(中国安全生产科学研究院或国家煤和化工产品质量监督检验中心的检测数据),而非仅凭厂家自测结果做判断。
售后与校准是容易忽视的环节。甲烷传感器在井下使用12-18个月后需要送检标定,福建工厂的售后响应速度取决于是否有驻矿服务团队。部分企业采取”出厂预校准+远程技术指导”模式,由矿方自行送省级计量机构标定,这种方式成本较低但需矿方具备基本检测能力。如果矿井位于山西、陕西等煤炭主产区,选择本地有服务网点的厂家会更实际,否则运输与停机成本会大幅增加。