小晋
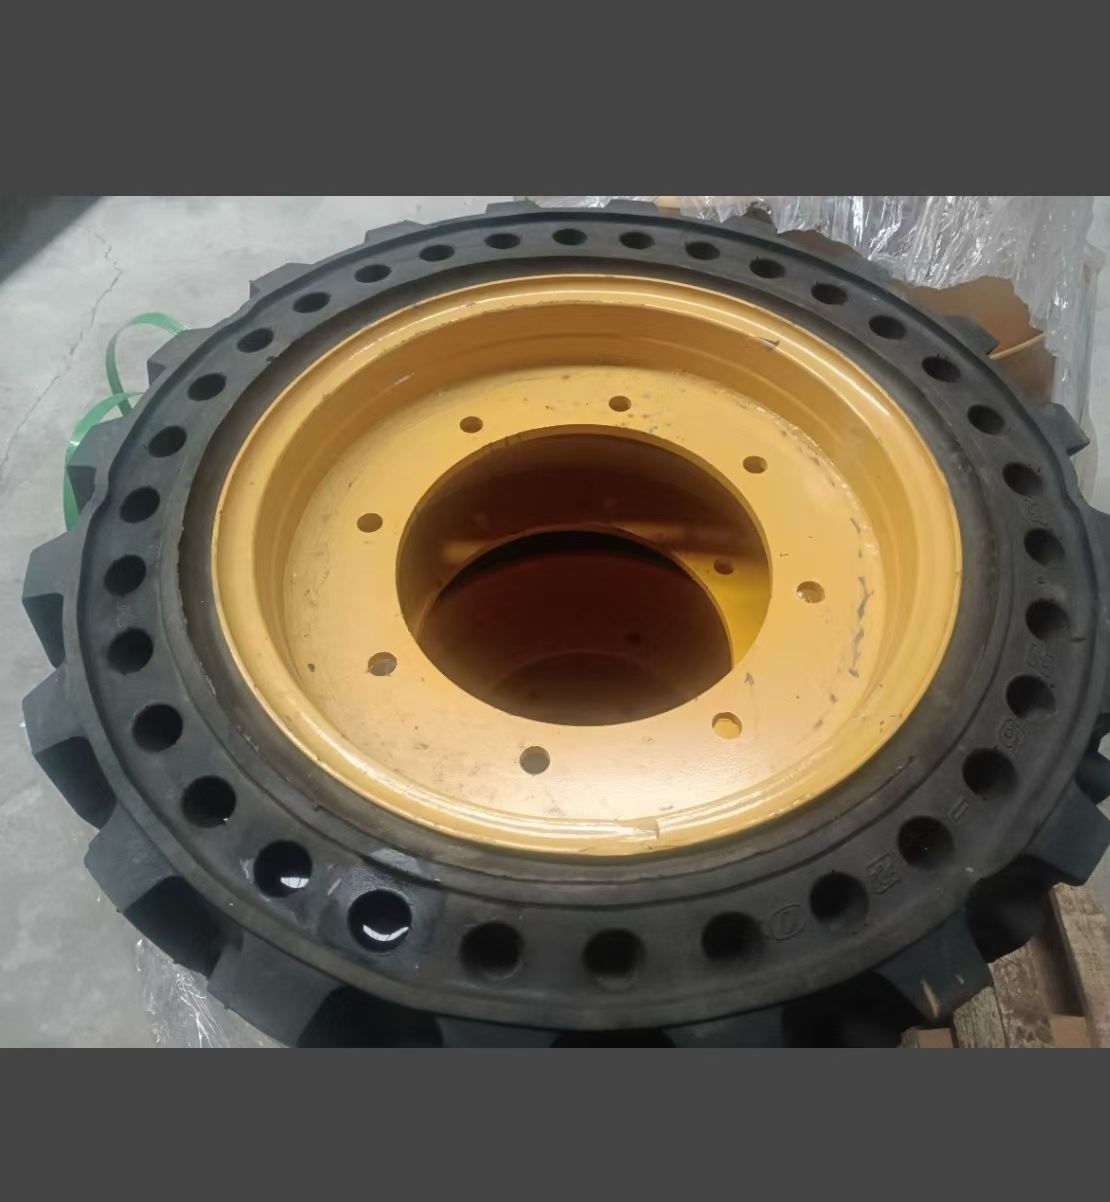
在井下运输、露天采矿及高危化工厂区,车辆轮胎的失效往往引发连锁事故。智能防爆实心轮胎是针对这些场景设计的专用轮胎产品,它取消了传统充气内胎结构,从物理层面消除了爆胎风险,同时集成了胎压监测和磨损预警模块,将被动防护转向主动管理。
从结构上看,这类轮胎采用高密度橡胶复合材料作为胎体,内部填充聚氨酯弹性体或改性硅胶,既保证承载能力,又提供一定缓冲性能。防爆层通常由多层芳纶帘子布交叉编造构成,当车辆碾压尖锐异物时,异物难以穿透多层结构到达核心承载区域。智能模块则嵌入胎侧或轮毂接口处,实时采集温度、压力及振动数据,通过无线传输将异常参数推送至调度系统。
实际使用中,这类轮胎主要服务于井下无轨胶轮车、矿用窄轨机车及化工区AGV等载具。以井下运输为例,车辆长期在潮湿、粉尘环境中运行,普通充气轮胎面临被碎石刺穿、硫化物腐蚀老化等问题,而无源防爆实心轮胎无需充气维护,更换周期通常为8000至12000公里,较传统轮胎提升约40%。需要注意的是,实心轮胎的重量比充气轮胎高出20%至30%,对车辆悬挂系统和驱动系统的负荷有所增加,选型时需与整车参数匹配。
选购时应重点关注胎体硬度等级、承载吨位标识以及智能模块的供电方式。若矿区供电条件受限,建议选择自带压电发电或磁发电的自供能模块,避免依赖车载电池持续供电。日常维护方面,虽然免去了补胎工序,但仍需定期检查胎面磨损均匀度及螺栓紧固状态,发现胎体出现龟裂或分层应立即停用更换。