小晋
煤矿井下甲烷检测直接关系到人员生命安全和矿井生产连续性。传统催化燃烧式传感器长期依赖贵金属催化元件,在高温、高湿、含尘环境下容易出现灵敏度漂移甚至”中毒”失效,更换周期短、维护成本高。日本厂商在这一痛点上的技术积累较为突出,以神电计、横河电机为代表的企业较早将激光甲烷传感器引入矿用防爆场景,其核心原理是利用甲烷分子在1.65微米波段的特征吸收光谱,通过吸收光强衰减量反推气体浓度,不依赖化学反应过程,从根本上消除了催化元件衰减的问题。
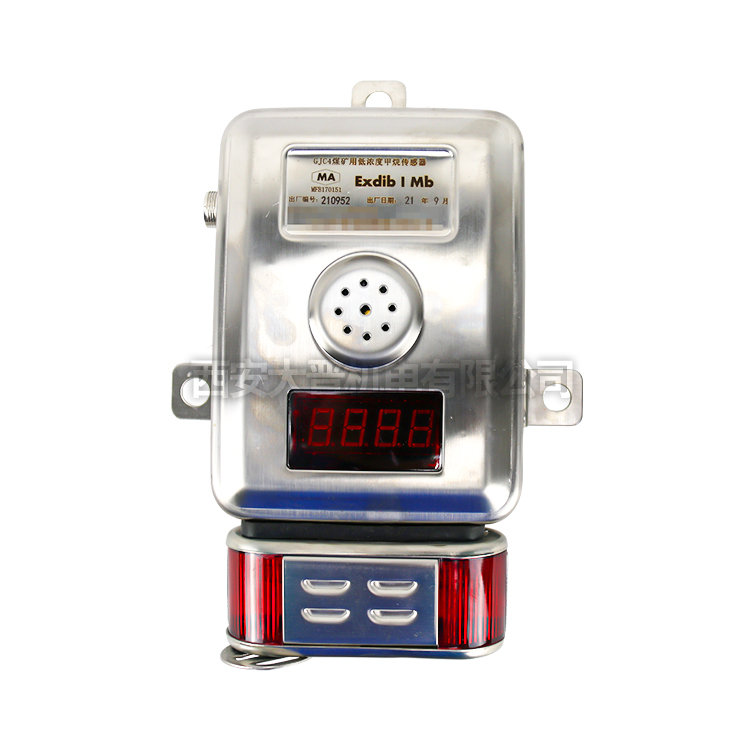
矿用隔爆型激光甲烷传感器的设计必须满足GB3836.1及GB3836.2的防爆要求,外壳需通过Ex d I Mb认证,确保内部电火花不会引燃环境中的甲烷-空气混合气体。日本产机型在防爆结构上普遍采用充氮正压或本安电路设计,同时针对井下粉尘环境,光学窗口配备自清洁加热膜和压缩空气吹扫接口,有效解决镜片积尘导致的信号衰减问题。部分型号还集成了环境补偿模块,可实时修正温度、压力变化对气体密度和折射率的影响,在井下巷道温差达15℃以上的工况下仍保持±0.1%LEL的测量精度。
实际选型时需要注意几个容易被忽视的细节。一是响应时间,井下通风条件差,甲烷积聚往往在数秒内达到危险浓度,激光传感器的T90响应时间应控制在3秒以内;二是供电方式,隔爆型设备通常采用AC220V或DC24V供电,需确认与矿井现有供电系统的匹配性;三是校准要求,虽然激光原理减少了维护频次,但按照《煤矿安全规程》要求,仍需每7天使用标气(通常为1.0%LEL或2.0%LEL甲烷)进行校准,激光传感器的长期稳定性可延长标气更换周期至6个月以上。
当前进口激光甲烷传感器在国内煤矿市场的实际售价通常在1.5万至3万元人民币区间,远高于催化燃烧式的3000至6000元。但在年运行维护成本和故障停机损失的综合核算下,使用3至4年后的总拥有成本(TCO)差距会显著缩小。对于高产高效矿井、瓦斯地质条件复杂的区域,以及安全等级要求较高的新改扩建项目,激光甲烷传感器的技术优势值得纳入优先评估范围。采购前建议索取第三方检测报告,重点核查防爆合格证有效期、计量检定证书及煤矿安全标志(MA)资质,确保设备合法合规投入使用。