小晋
回收甲烷传感器是煤矿瓦斯治理体系中的关键设备,主要用于监测低浓度甲烷环境并配合瓦斯抽采系统实现气体回收。根据《煤矿安全规程》相关要求,井下使用的甲烷传感器必须具备矿用防爆或矿用隔爆型资质,且防爆标志需符合GB3836系列标准。不同矿井环境对传感器的防护等级要求不同,潮湿环境通常要求IP65以上防护等级,而高粉尘区域则需考虑定期清灰和防尘结构设计。
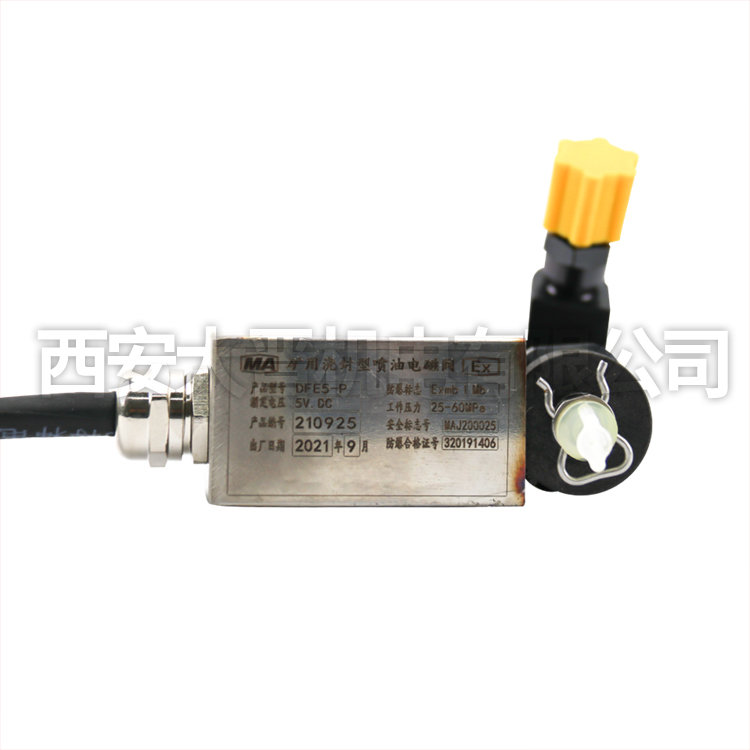
选购回收甲烷传感器厂家时,首先要核实产品是否取得煤矿安全标志证书(MA认证),这是进入井下的硬性门槛。其次,传感器的量程精度、响应时间、供电方式等参数需与矿井实际工况匹配。例如,采煤工作面甲烷浓度通常在0.5%~3.0%之间,传感器应覆盖此范围且误差不超过±0.1%LEL。隔爆型设备的壳体需能承受内部爆炸压力而不传爆至外部,而本安型则需将电路能量限制在安全范围内。两者不可混用,选型错误将直接导致安全隐患。
此外,厂家的售后响应能力同样重要。甲烷传感器属于易耗品,传感器元件在煤矿粉尘、高湿环境下寿命有限,通常需要1~2年更换一次。选择能提供现场校准、故障排查、备件供应的厂家,能显著降低设备停机风险。建议采购前要求厂家提供检测报告和同类矿井的使用案例,以便验证产品的实际可靠性,而非仅凭宣传材料做判断。
回收甲烷传感器厂家在市场中数量众多,但真正具备完善资质和技术服务能力的并不多。企业应优先选择有实际矿山项目经验、能提供定制方案的供应商,避免仅凭价格选择而忽视产品合规性与长期维护成本。实地考察厂家生产车间和实验室,查看其是否具备自主标定能力,是判断供应商实力的有效方式。