小晋
甲烷是煤矿生产中最主要的灾害源,选择可靠的检测设备直接关系到矿工生命安全。针对北京甲烷气体传感器推荐这一需求,首要标准是确认产品是否具备国家矿山安全监察局颁发的煤矿矿用产品安全标志证书(MA 证书)。没有这张证书,再好的技术参数也无法在井下使用,这是合规的底线。
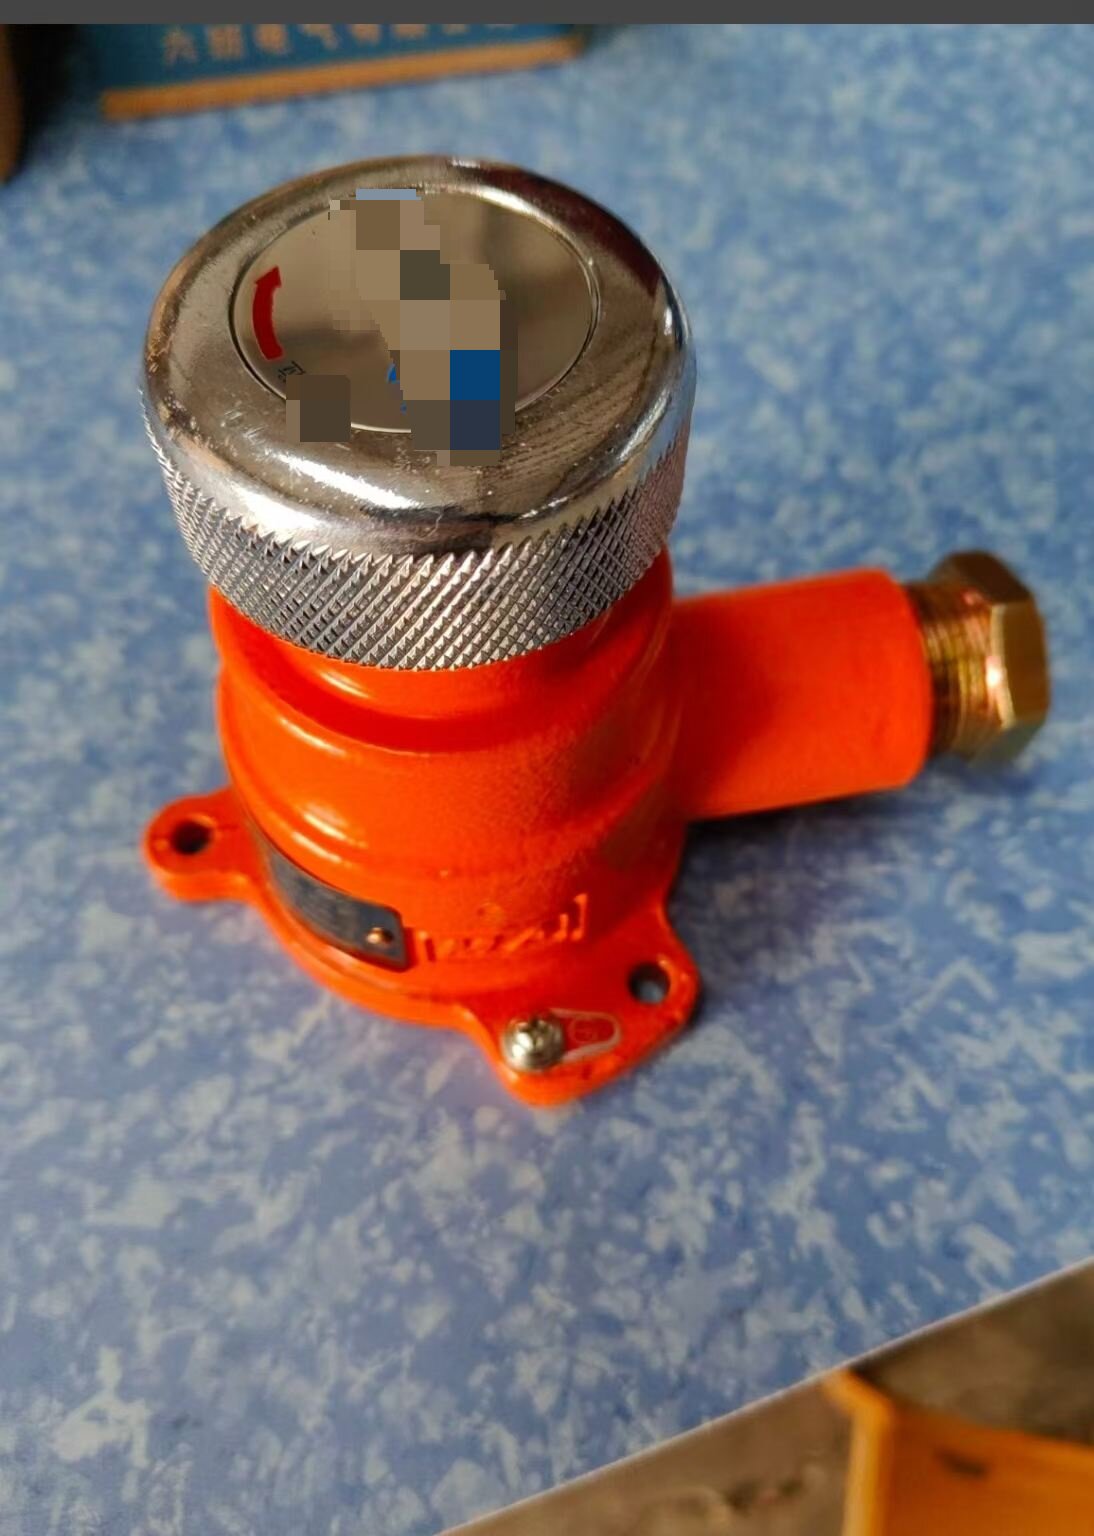
在选型时,必须明确设备的防护等级。常规井下环境要求设备达到矿用防爆标准,具体结构上通常采用矿用隔爆型设计(Ex d I Mb),确保内部电火花不会引燃外部甲烷气体。选购时不要只看品牌,要检查外壳的紧固螺丝是否牢固、电缆引入装置是否完好,这些细节决定了隔爆面的有效性。还要确认报警浓度设定是否符合矿井通风机房的具体要求。
性能指标方面,建议关注测量范围 0.00%~4.00%VOL 的催化燃烧式传感器,精度需达到±0.10%VOL,并具备温度湿度补偿功能。北京地区用户对售后响应速度要求较高,优先选择在当地有服务网点或能提供定期标定服务的厂家。设备投入使用后,需定期送检,防止催化剂中毒导致读数失真。同时注意传感器探头需定期清洁,避免粉尘堵塞影响灵敏度。只有将选型、安装与维护环节闭环管理,才能真正实现甲烷超限报警,保障矿山作业安全。