小晋
在煤矿井下,甲烷浓度是决定安全生产的核心指标之一。传统催化燃烧式传感器长期使用后灵敏度下降、零点漂移等问题难以避免,而矿用甲烷传感器有激光技术的引入,正在改变这一现状。激光吸收光谱技术通过特定波长的红外激光照射甲烷气体,利用甲烷分子在3.39微米波段的特征吸收特性进行浓度检测,具有选择性好、抗干扰强、无需频繁校准等优点,在瓦斯抽采、综采工作面等场景中已逐步替代部分传统传感方案。
激光甲烷传感器的核心部件是非线性光学激光器与光电探测器,其输出波长锁定在甲烷的吸收峰附近,检测原理基于朗伯-比尔定律。与催化燃烧式相比,激光式传感器的响应速度更快,通常可在数秒内完成一次有效测量,且不受硫化氢等还原性气体中毒失效的影响。在实际矿井环境中,粉尘浓度高、湿度大,激光光路容易受到散射衰减,因此传感器内部通常设计有补偿光路和自清洗机构,部分型号采用双光束差分测量以消除环境光波动的影响。
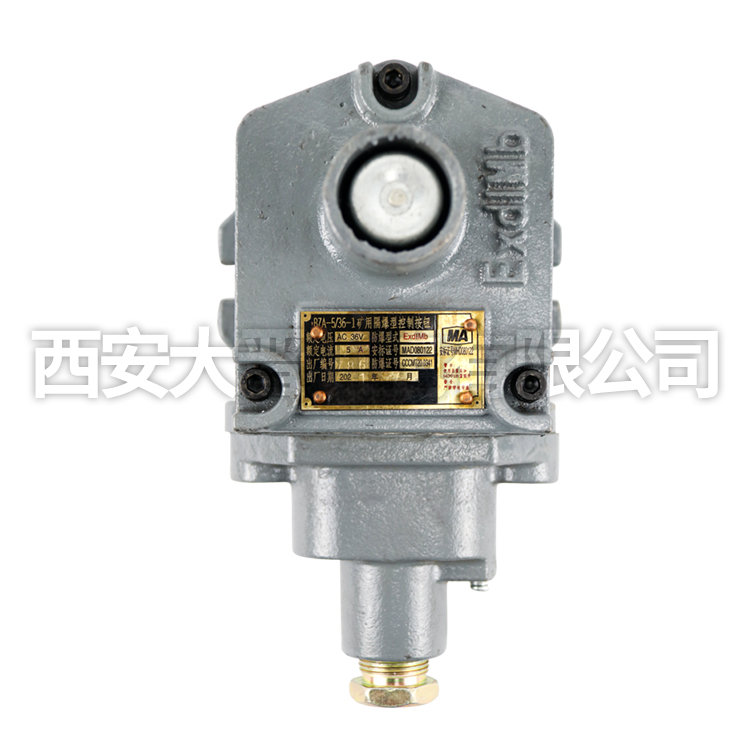
考虑到井下存在瓦斯、煤尘等爆炸性气体环境,激光甲烷传感器必须满足矿用防爆和矿用隔爆的要求。按照GB 3836标准,整机需取得Ex d I Mb或Ex ib I Mb等级认证,激光光源的输出功率须控制在安全限值内,防止高能光束引燃可燃气体。隔爆外壳的隔爆间隙、最大表面温度、内部电弧熄灭能力等参数均需经过专业检测机构验证,确保在甲烷爆炸环境下不会成为点火源。
选型和部署时需要注意,激光式传感器对安装角度和光路清洁度较为敏感,建议每三至六个月检查一次镜头状态,用无水乙醇擦拭光学窗口。另外,井下温度变化大,激光器的工作温度范围一般在负二十至六十摄氏度之间,超温工况需确认设备是否有加热保温设计。对于高瓦斯矿井,建议将激光传感器与催化燃烧式传感器配合使用,前者负责精确测量和趋势预警,后者作为冗余备份,两者数据交叉比对可提高报警的可靠性。