小晋
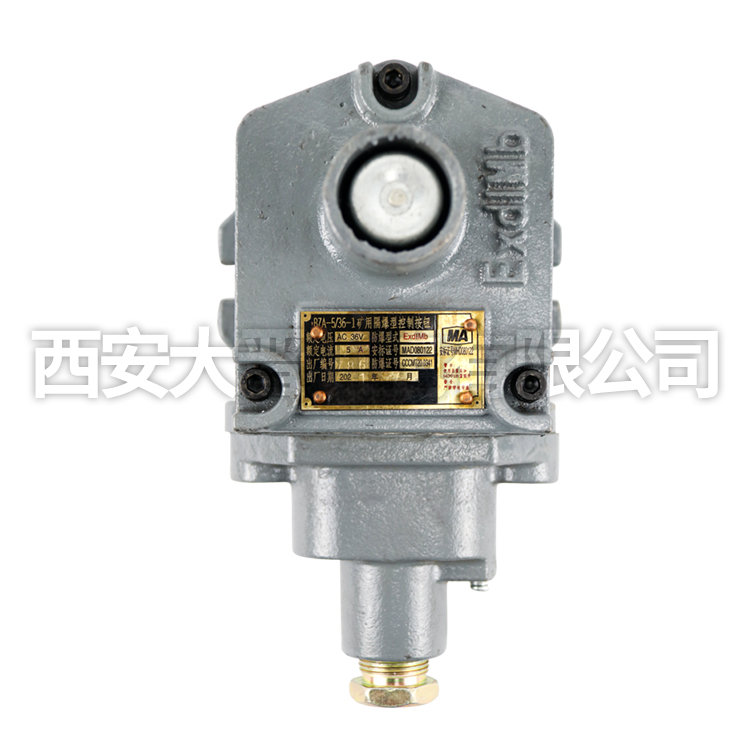
采煤机工作环境恶劣,高温、高湿、粉尘大,加上瓦斯涌出,甲烷传感器一旦失效,后果不堪设想。目前主流采煤机使用的甲烷传感器多为催化燃烧式或红外式,安装在采煤机机壳内靠近割煤区域的位置,实时监测CH₄浓度。根据《煤矿安全规程》要求,当甲烷浓度达到1.0%时,传感器应发出报警信号;达到1.5%时,必须触发采煤机停机并切断电源。矿用防爆传感器的设计遵循GB3836系列标准,隔爆外壳采用Q345R或不锈钢材质,隔爆面间隙和宽度需严格符合设备保护等级要求,一般采煤机配套传感器为ExdI Mb级(即煤矿用隔爆型),确保外壳内部即使发生爆炸也不会引燃外部环境。
实际使用中,采煤机甲烷传感器最常见的故障是传感器探头被煤尘覆盖或冷凝水侵入,导致响应迟钝甚至读数漂移。建议每班接班时用清水冲洗探头,检查探头窗口是否透明;每月进行一次标定,用标准气体(浓度通常为1.0%和2.0%的CH₄标准气)对传感器进行两点校准,偏差超过±0.1%即需更换元件。采煤机振动大,传感器安装支架必须使用弹簧减振垫,避免长期机械冲击导致内部焊点疲劳断裂。
选型时要注意区分”矿用防爆”和”矿用隔爆”:防爆是总称,涵盖隔爆、本安、增安等多种保护型式;而矿用隔爆特指外壳能承受内部爆炸压力且不会向外传爆的结构设计。采煤机内部使用的大功率电机环境复杂,传感器必须为隔爆型,不能选用本安型。采购时应查验产品是否具有有效的煤矿矿用产品安全标志(MA标志),以及防爆合格证,缺一不可。目前市场主流品牌如中煤科工、天津科建等均有适配采煤机的专用型号,价格区间在2000至5000元之间,具体取决于传感器类型和防护等级。