小晋
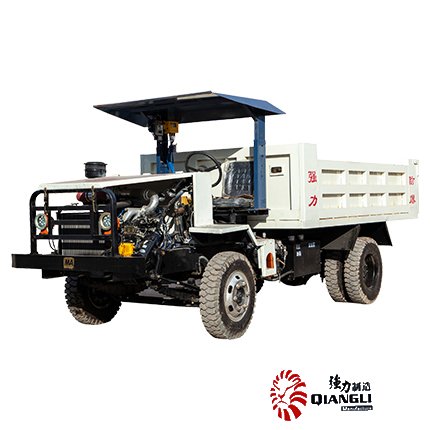
贵州安顺是国内矿用防爆柴油机的主要生产基地之一,当地形成了从零部件加工到整机装配的完整产业链。矿用防爆柴油机主要面向煤矿井下运输、矿山辅助动力等场景,产品需通过国家矿用产品安全标志认证(MA认证),符合GB/T 3836系列防爆电气标准和MT/T 504等矿山行业标准。对于煤矿企业采购方而言,选择一家具备MA认证资质、具备持续供货能力的安顺品牌厂家,是保障井下作业安全的基本前提。建议采购前核实厂家资质证书原件,而非仅依赖网站截图。
矿用防爆柴油机与矿用隔爆型设备的核心区别在于防爆原理不同。隔爆型通过隔爆外壳将爆炸限制在内部,防爆柴油机则从源头控制引燃因素,包括采用湿式冷却降低排温、配置防回火装置、设置温度报警与自动停机保护等。实际应用中,井下运输设备通常要求整机达到ExdⅡ矿用隔爆等级,柴油机排气温度需控制在环境温度60℃以内,冷却水出口温度不超过45℃。这些参数在选型时应向厂家索要实测数据,而非仅看宣传手册上的标称值。
在使用维护环节,防爆柴油机的日常检查重点是连接螺栓紧固状态、防爆面是否有锈蚀或划伤、冷却水系统密封性。防爆面间隙过大或存在颗粒状杂质都会导致隔爆失效,按规定每半年需对防爆面进行一次目视检查,必要时使用塞尺测量间隙。此外,柴油机机油更换周期建议不超过250工作小时,冷却水应定期检测pH值保持在7-9之间以防管路腐蚀。长期停用的设备应排空冷却水并定期启动运转,防止零部件锈蚀。这些维护细则直接关系到设备能否持续通过安全检验,建议企业编制成册,落实到班前检查流程中。