小晋
煤矿井下环境复杂,甲烷、煤尘等爆炸性气体和粉尘随时可能威胁作业安全。柴油机车作为井下运输的主要动力来源,必须采用防爆设计。矿用防爆柴油机的核心要求是”隔爆”——即即使发动机内部发生爆燃,也不会引燃外部环境中的可燃气体。这并非简单的”加个外壳”就能解决,而是对整机的结构设计、温度控制和密封性都有严格要求。
防爆柴油机的技术门槛在于几个关键指标。首先,排气温度必须控制在150℃以下(GB 3836.1标准规定的T1级),否则高温排气和表面可能点燃瓦斯。其次,发动机外壳的隔爆接合面间隙、表面粗糙度都有明确规定,不能随意焊接或改造。再者,机油飞溅、燃油泄漏等也是常见的隐患点,需要专门的密封和防漏设计。威海地区部分中小型矿井仍在使用老旧柴油机,这些问题尤为突出。
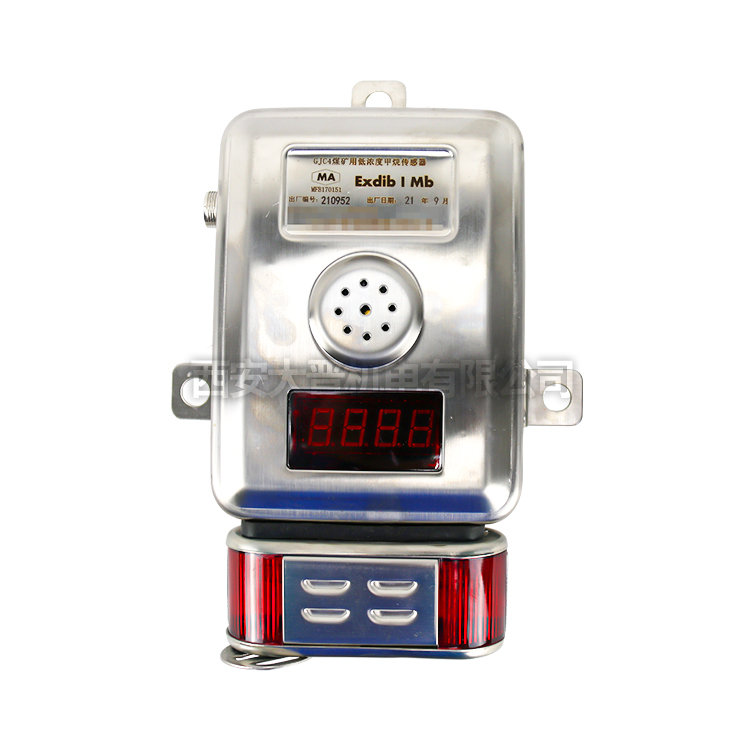
实际使用中,不少矿井面临的难题是:原装防爆柴油机配件难找,非防爆改造配件流入市场存在安全隐患。建议采购时认准”矿用产品安全标志”(MA标志),要求供应商提供完整的防爆合格证及检测报告。日常维护中,隔爆面不得涂漆或沾附油泥,接合面间隙超差时必须更换零件而非打磨处理。此外,冷却水循环系统要定期检查,防止过热导致隔爆性能失效。
选型时还需关注功率匹配。井下运输负载不同,盲目选用大功率机型会增加燃油消耗和散热负担。一般中小型矿井选择75kW至132kW的防爆柴油机较为常见,配合变频控制可有效降低噪音和尾气排放。对于使用条件恶劣的巷道,建议优先选择带在线温度监测和自动断电保护功能的机型,虽然成本略高,但能有效降低事故风险。