小晋
在煤矿、金属矿等地下作业环境中,矿用隔爆型柴油机是常见的动力设备,但其防爆设计远比普通柴油机复杂。按照MT/T 361《煤矿用柴油机电控防爆技术条件》及GB 3836.2系列标准,矿用柴油机必须从机体结构、排气系统、进气系统、飞轮防护等多个环节进行隔爆处理,核心思路是确保在任何工况下,可燃气体不会接触到高温部件或产生足以引燃环境的火花与火焰。
排气系统的防爆设计是重中之重。柴油机排气温度通常高达600-800℃,必须加装水冷式消音器或阻火器,将排气温度降至150℃以下。消音器内部设有水封结构,利用循环冷却水形成隔热层,同时阻止火焰沿排气道回传至机体内部。部分高规格机型还配有排气温度在线监测传感器,一旦温度超过设定阈值,系统自动停机报警。
进气系统同样需要防爆处理。矿井空气中可能含有甲烷等可燃气体,进气口应安装空气预冷器,将吸入空气冷却至安全温度,并加装油气分离装置,防止机油蒸气混入气缸形成可燃混合气。曲轴箱排气必须经过独立的阻火器排出,防止内部爆炸压力损坏壳体。
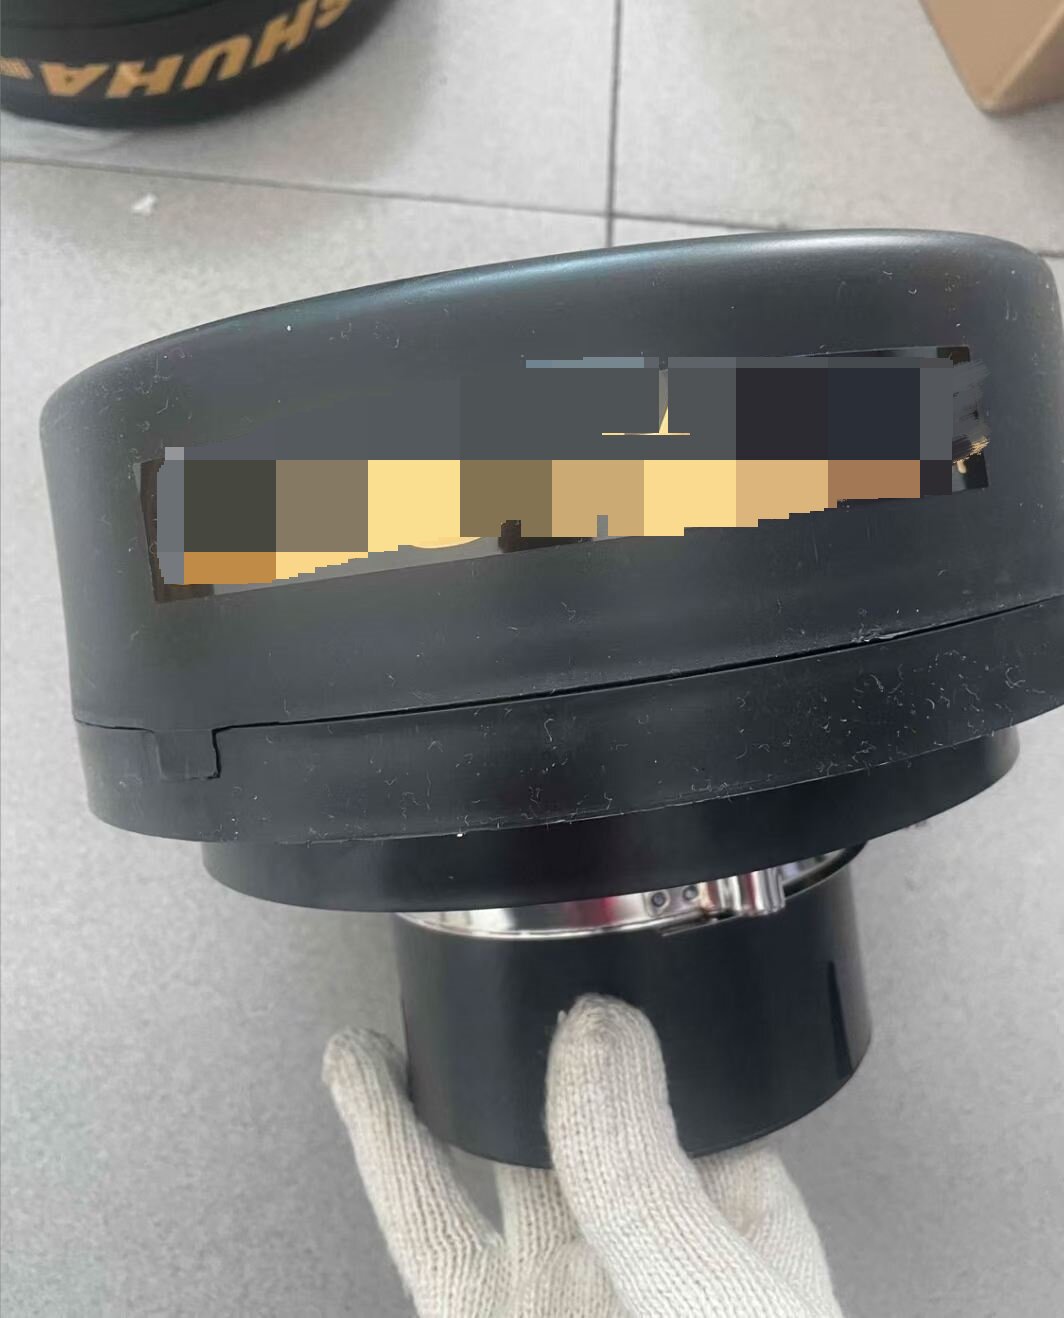
飞轮防护也是不可忽视的环节。高速运转的飞轮一旦碎片飞出,在含尘含气环境中极易引发二次爆炸。矿用柴油机普遍采用封闭防护罩和防飞溅飞轮结构,必要时加装金属网屏蔽,确保碎片不会高速喷射至外部空间。
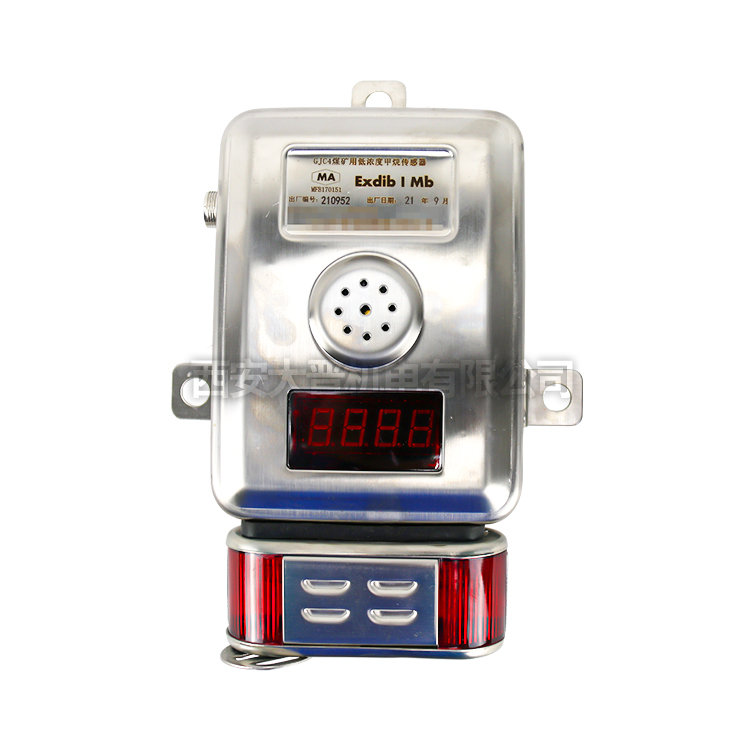
电气系统方面,所有接线盒、传感器、控制按钮必须达到Ex d I Mb防爆等级,电缆引入装置需符合隔爆型要求。整机应可靠接地,接地电阻不大于4Ω,防止静电积聚。燃油管路接头采用螺纹密封并定期检漏,油箱设置溢流口和静电接地线。日常维护中,操作人员应定期清理消音器积碳、检查阻火器网孔是否堵塞,并确认排气温度报警功能正常,任何密封件老化或壳体裂纹都必须立即停机更换,绝不能带病运行。