小晋
防爆柴油机之所以存在,根本原因在于煤矿、隧道等作业环境中存在特殊的爆炸风险。井下瓦斯(甲烷)浓度一旦达到爆炸极限范围,任何明火、高温表面或机械火花都可能成为点火源。普通柴油机排气温度通常超过400℃,机械运转中的摩擦、电火花以及高温排气均远超瓦斯引燃所需温度,因此在这些场所必须使用经过专门防爆设计的柴油机。
从技术实现角度看,防爆柴油机通过多重措施消除点火风险,其中最核心的是矿用隔爆技术。隔爆外壳要求能够承受内部可能产生的爆炸压力而不破裂,同时通过隔爆接合面(火焰通道)的冷却作用将火焰熄灭,防止火焰传播到外部可燃气体环境中。根据GB 3836标准,在I类(煤矿瓦斯)环境中,设备表面温度不得超过150℃;发动机本体、排气管、接线盒、冷却系统等所有可能产生火花的部位均需采用隔爆外壳封装。
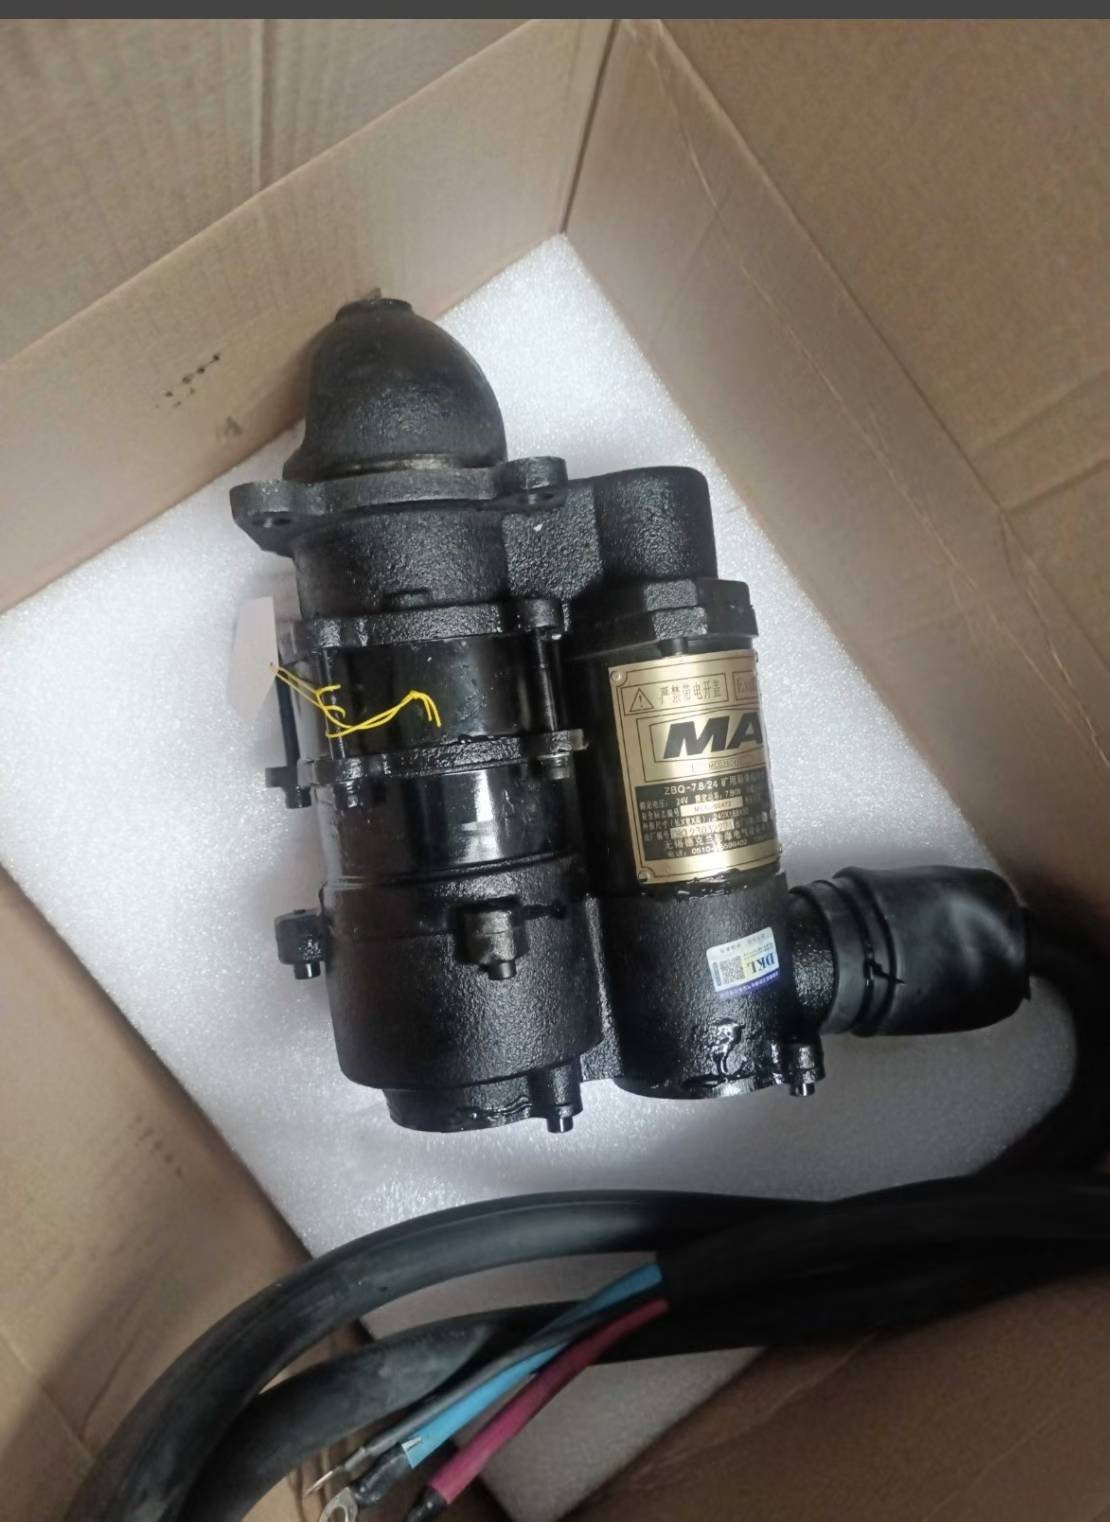
实际应用中,防爆柴油机还需满足一系列配套安全要求。电气系统须采用矿用隔爆型(Ex d)或矿用本质安全型(Ex ia)设计;燃油供给系统加装阻火器和回火防止装置;排气系统采用水冷或空冷方式将排气温度降至安全限值以下;整机必须通过国家矿用产品安全标志(MA标志)认证,由具备资质的检验机构进行防爆性能试验。未获MA标志的柴油机不得在煤矿井下使用。
选择防爆柴油机不是可选项,而是强制性安全规定。《煤矿安全规程》明确禁止在瓦斯矿井中使用非防爆设备。近年来,国家煤矿安全监察局持续升级井下设备安全标准,防爆柴油机的技术门槛也在提高——从传统隔爆结构发展到集成温度实时监测、自动灭火联动等智能化功能。对于煤矿企业和设备采购方而言,关注设备是否具备最新MA认证、是否符合当前版本的GB 3836系列标准,是确保合规运营的基本前提。