小晋
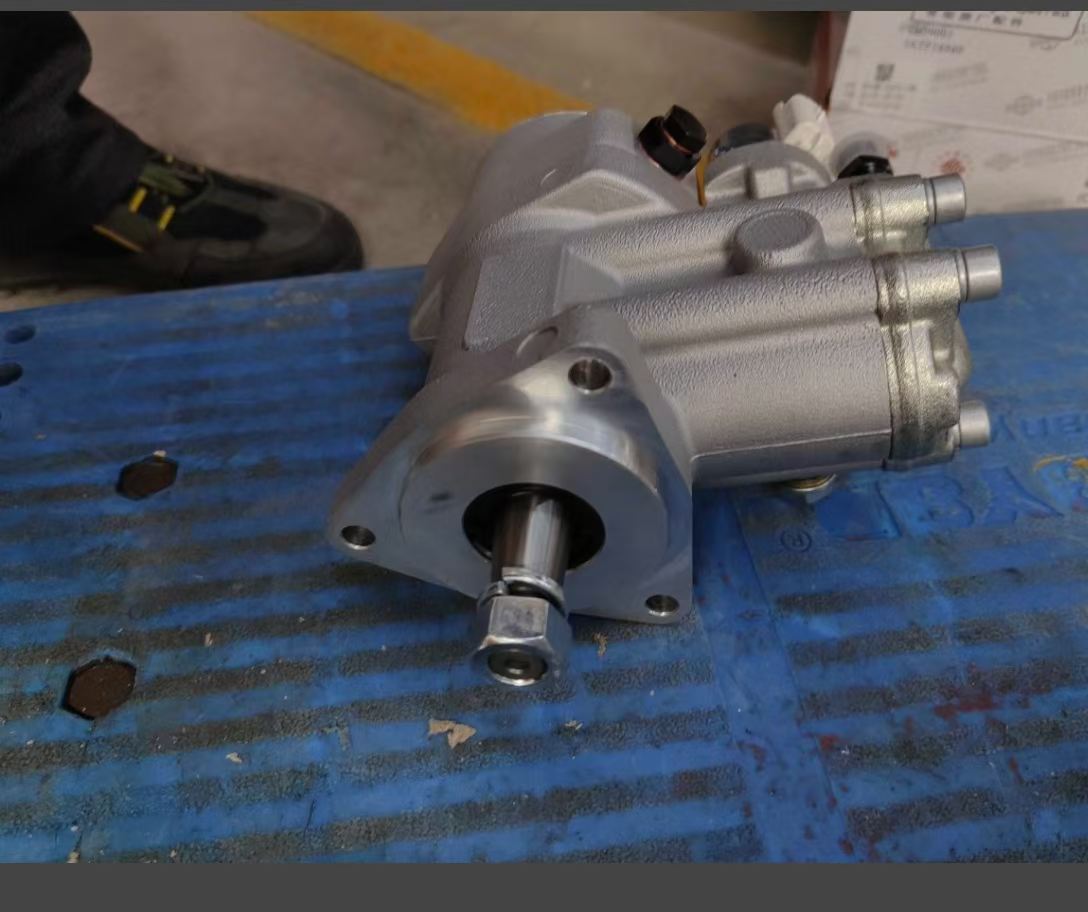
防爆柴油机生产技术是矿用动力装备制造的核心领域,涉及隔爆外壳结构设计、内腔压力释放控制、冷却系统与燃油供给可靠性等多维度技术要求。按照GB 3836系列国家标准和MT/T 529《煤矿用防爆柴油机通用技术条件》,一台合格的矿用防爆柴油机必须通过整机隔爆试验、外壳耐压试验和火花点燃试验等多项强制检测,方能取得矿用产品安全标志(MA)认证。这些规范是生产端必须逐条对照落实的硬指标,而非建议性参考。
隔爆外壳的加工精度直接决定防爆性能能否达标。铸造壳体一般选用ZL104铝合金或HT250以上铸铁材质,壁厚均匀度控制在±0.5mm以内。隔爆接合面加工后间隙是验收重点:按标准规定,250mm以下的平面接合面间隙不超过0.05mm,圆柱面间隙不超过0.2mm,密封面平面度误差不超过0.02mm。这一精度要求通常需要数控镗床或加工中心完成,普通车床难以稳定达到,因此在工艺路线选择上不宜图省成本而降低设备等级。
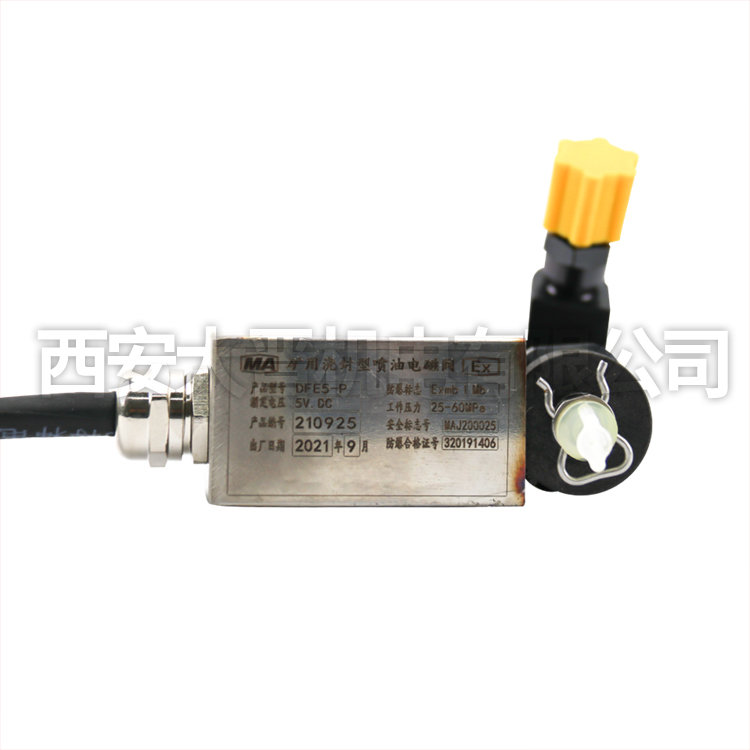
热管理是防爆柴油机在现场环境下故障率最高的环节之一。井下环境温度多在28至35℃之间,散热条件远差于地面工况。生产中一般采用干式空冷中冷器配合外置散热器的方案,冷却液循环流量按每千瓦排量不低于0.8L/min配置。燃油系统方面,高压共轨电控单元需加装隔爆型接线盒,喷油嘴密封件采用耐柴油浸泡的氟橡胶材质,防止长期运行后渗漏导致可燃油气在壳体附近积聚。油箱与输油管路的密封等级也需按隔爆要求单独校验。
整机总装后须在专用试验台上进行不少于72小时的连续负载运行测试,同步监测壳体表面温度、排气温度与振动值。排气温度超过200℃或壳体表面温度超过150℃均判定为不合格,需回溯分析冷却系统匹配性或隔爆面装配工艺是否存在偏差。对于批量生产企业,建议建立关键工序质量追溯体系,将壳体铸件编号、接合面测量数据与整机序列号关联存档。一旦出现现场故障,可快速定位到具体批次的加工环节,缩短排查周期,降低停产风险。