小晋
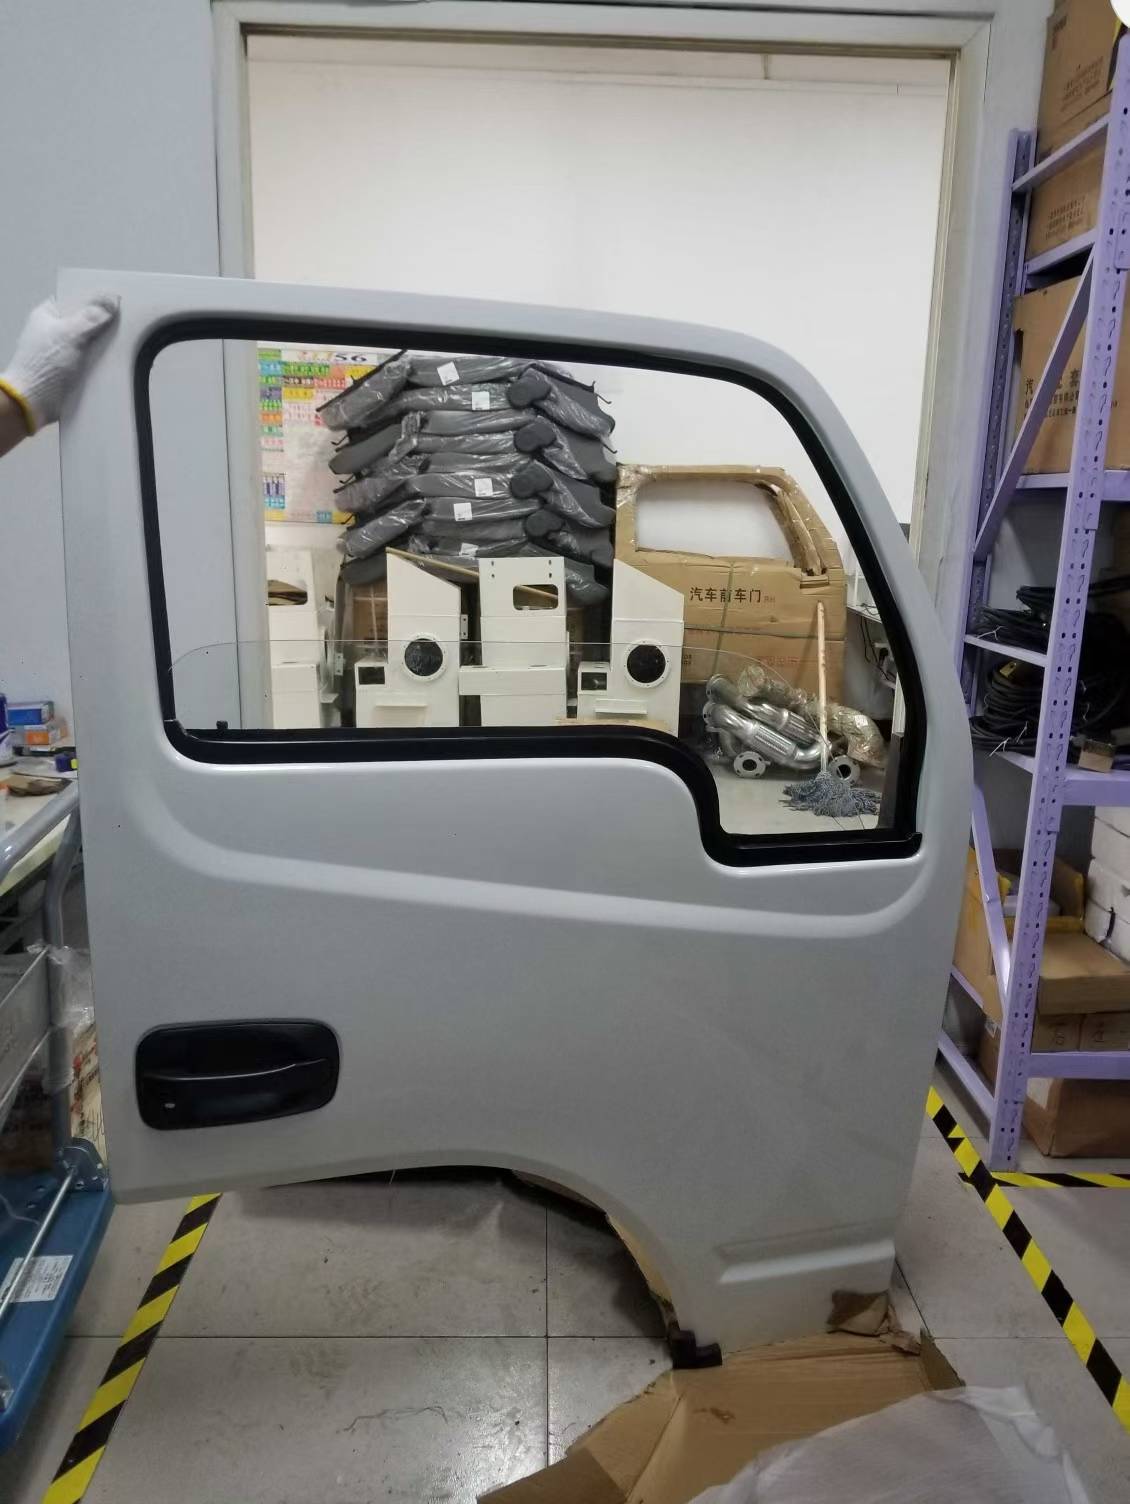
柴油机防爆门的核心功能是在矿用隔爆环境中阻止火焰和爆炸冲击波向外扩散,其调试质量直接关系到井下作业安全。调试前须确认防爆门符合《煤矿安全规程》及GB3836系列标准要求,铭牌上的隔爆间隙、隔爆面宽度等技术参数与图纸一致。常见调试对象包括隔爆外壳结合面、呼吸孔(防爆膜)、门体密封结构及连接螺栓。准备工作包括清理隔爆接合面油污、检查防爆膜是否完好无破损、确认门体铰链与锁扣无锈蚀卡滞。
柴油机防爆门调试的关键步骤:第一步,测量隔爆接合面的间隙,利用塞尺沿结合面每隔100毫米检测一次,隔爆面间隙不得大于0.05毫米(表面粗糙度Ra≤6.3微米时)或0.1毫米(Ra≤12.5微米时),任何局部超差均需重新研磨或更换密封垫。第二步,对呼吸孔防爆膜施加正压测试,用手动气压泵缓慢加压至额定工作压力(通常为0.1至0.3兆帕),观察防爆膜是否在规定压力下完整破裂而非撕裂泄漏,破裂后应能封堵通道且无异常冒烟。第三步,门体关闭后进行密封性验证,向内腔充入压缩空气至0.02兆帕,保持30分钟,压降不超过初始值的5%方可判定密封合格。第四步,检查所有螺栓力矩,按对角线顺序分三次紧固,力矩值参照设备说明书,一般M12螺栓为40至50牛米,使用扭力扳手逐颗确认。
调试完成后需记录实测数据并归档,包括隔爆间隙实测值、密封试验压降曲线、防爆膜爆破压力等。建议每季度复测一次密封性,每次大修或更换密封件后必须重新调试。若发现隔爆面有划痕或凹坑超过0.5毫米深度,该面应判定失效,不得继续使用。调试过程中严禁在未装防爆膜的情况下进行压力测试,以防高温燃气直接喷出造成人员伤害。所有操作须在断电停机状态下执行,并办理相应的设备检修票证。