小晋
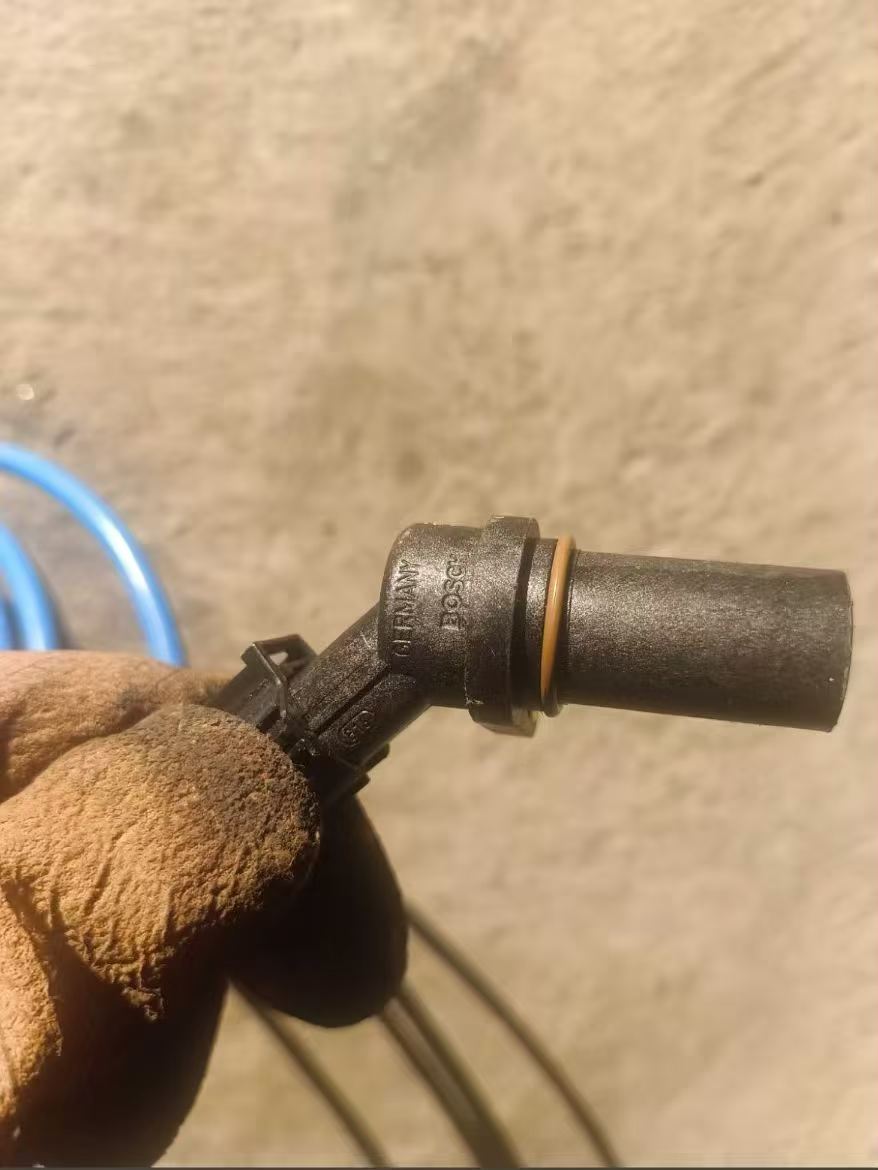
井下使用防爆柴油机时,排气温度一旦超过150℃,遇到瓦斯浓度达到爆炸下限的环境,后果不堪设想。柴油机防爆传感器正是为此而设——它安装在柴油机排气系统上,实时监测排气温度与尾气中的可燃气体浓度,一旦数值超限立即触发报警并联动停机,把事故扼杀在萌芽阶段。
目前主流的矿用隔爆型柴油机传感器依据GB/T 3836.1和GB/T 3836.2标准设计,外壳采用Ex d I级隔爆结构,铸铁或铝合金壳体能够承受内部爆炸压力而不向外传爆。传感元件多用铂电阻PT100或热电偶K型,精度控制在±1℃以内,采样周期通常在1秒左右。部分型号还集成了甲烷传感器,可同时检测尾气中CH₄浓度是否超过1%。
实际选型时需要注意三个参数:量程上限必须覆盖柴油机额定排气温度(一般180~220℃),响应时间要在3秒以内,防护等级不低于IP65以适应井下粉尘和水淋环境。安装位置建议选在排气歧管出口与消声器之间,此处温度最稳定,信号干扰最小。日常维护中,每季度需拆检密封垫片是否老化,避免隔爆面间隙超差导致失爆——这是很多现场事故的根本原因。
需要说明的是,传感器只能作为监测手段,不能替代防爆柴油机的其他安全措施。排气温度传感器应与柴油机的温度保护控制系统联动,实现超限自动停机功能。单纯依赖传感器而不建立完整的联锁保护方案,在实际工况下仍存在风险。选购时应要求供应商提供矿用产品安全标志证书(MA)及防爆合格证,确保产品经过正规检测认证。