小晋
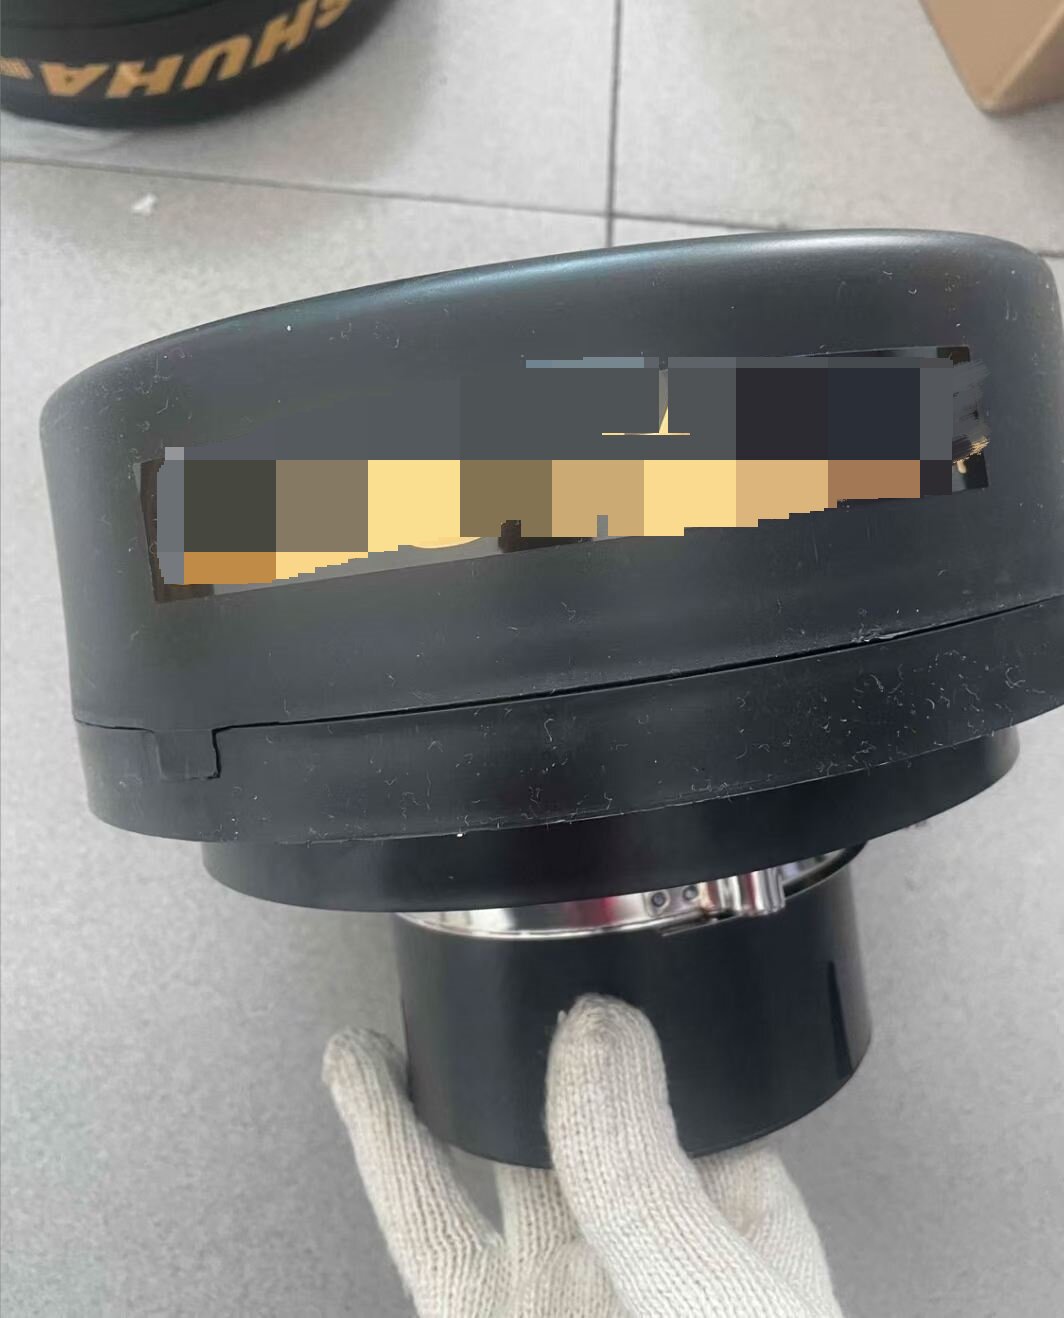
柴油机的防爆门灭火原理是矿用隔爆电气设备安全体系中的关键环节。防爆门的基本结构由壳体、泄压阀片(或弹簧加载阀)和密封组件构成,在设备内部发生爆燃时,利用预设的薄弱结构或泄压阀迅速释放压力,将高温高压的爆炸性混合气体引导至安全区域,避免设备外壳破裂或火花外泄。矿用柴油机防爆门的结构设计遵循GB/T 3836系列标准和MT/T标准,泄压面积按公式A=0.5L^(2/3)计算,确保在最大爆炸压力下有效泄压。
就灭火功能而言,防爆门本身不直接产生灭火剂,而是通过物理隔离和气体置换实现阻燃。当柴油机内部气缸出现异常爆燃时,防爆门在毫秒级时间内开启,将未燃尽的可燃混合气体排入泄压通道,切断火源与外部环境的接触路径。同时,防爆门内部常配有阻火器或水封结构,利用金属波纹板层间形成的微小通道对火焰前沿进行辐射冷却和机械阻碍,使火焰在通过时因温度骤降而熄灭,这本质上属于被动式灭火机制。
在实际维护中,操作人员应定期检查防爆门的密封垫和弹簧组件,确保动作灵敏度符合MT 813《煤矿用防爆柴油机》的试验要求。密封失效会导致隔爆间隙增大,降低泄压效率,极端情况下可能引发外部空间的可燃气体被点燃。建议在每次井下检修时配合隔爆间隙测量仪进行检测,隔爆面宽度不应小于1.5mm,粗糙度不超过Ra6.3μm。