小晋
在煤矿地面污水处理站和采油作业区,含油废水的合规排放一直是个棘手问题。早期使用的简易油水分离器往往存在分离效率低、维护频繁、体积偏大等短板,尤其在冬季低温工况下,乳化油层难以自然分层,导致出水含油浓度超标。悍将油水分离器2.0针对上述痛点重新设计了内部流道与加热组件,在矿用防爆与矿用隔爆认证基础上,实现了更稳定的油水分离效果。
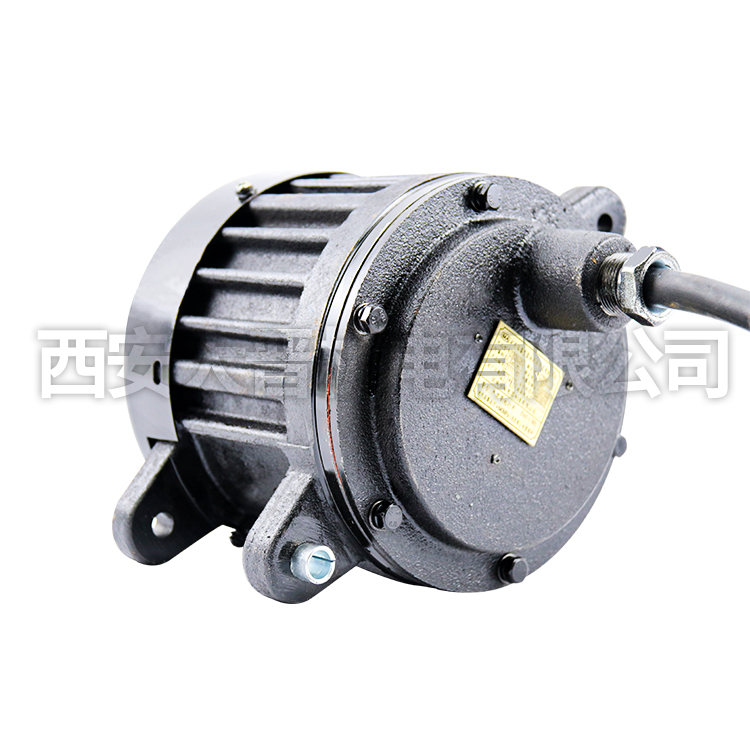
该设备采用三级分离工艺:第一级为重力沉降区,利用倾斜板组加速油滴上浮;第二级为聚结分离区,通过亲油疏水的聚结纤维将微小油滴合并为大油滴,分离精度可达5微米级别;第三级为加热保温层,内置防爆型电伴热带,当水温低于15℃时自动启动,将油膜温度维持在上浮所需区间。整机箱体采用Q235B碳钢板焊接,表面做环氧煤沥青防腐处理,外壳防护等级达到IP65,内部电气元件全部选用Ex d I Mb矿用隔爆型,符合GB 3836.1-2021标准要求。
实际安装中需要注意几点:设备应水平放置在混凝土基座上,进出水口预留足够操作空间;进水含油量建议控制在2000mg/L以内,若原水含油浓度过高,需在前端增设预分离设施;处理量按Q=6~8m³/h设计,选型时根据实际排水量留出20%余量。运行期间每周检查一次集油槽液位,排油周期建议不超过72小时,避免油层过厚影响分离效率。
悍将油水分离器2.0并不是万能设备——它适合处理以石油类轻质油为主的工业废水,对于柴油、重油等比重较大的油类,分离效率会有所下降。用户在选择时务必提供准确的原水水质报告,结合现场环境温度、排水量等参数进行匹配评估,才能确保出水指标稳定达标。