小晋
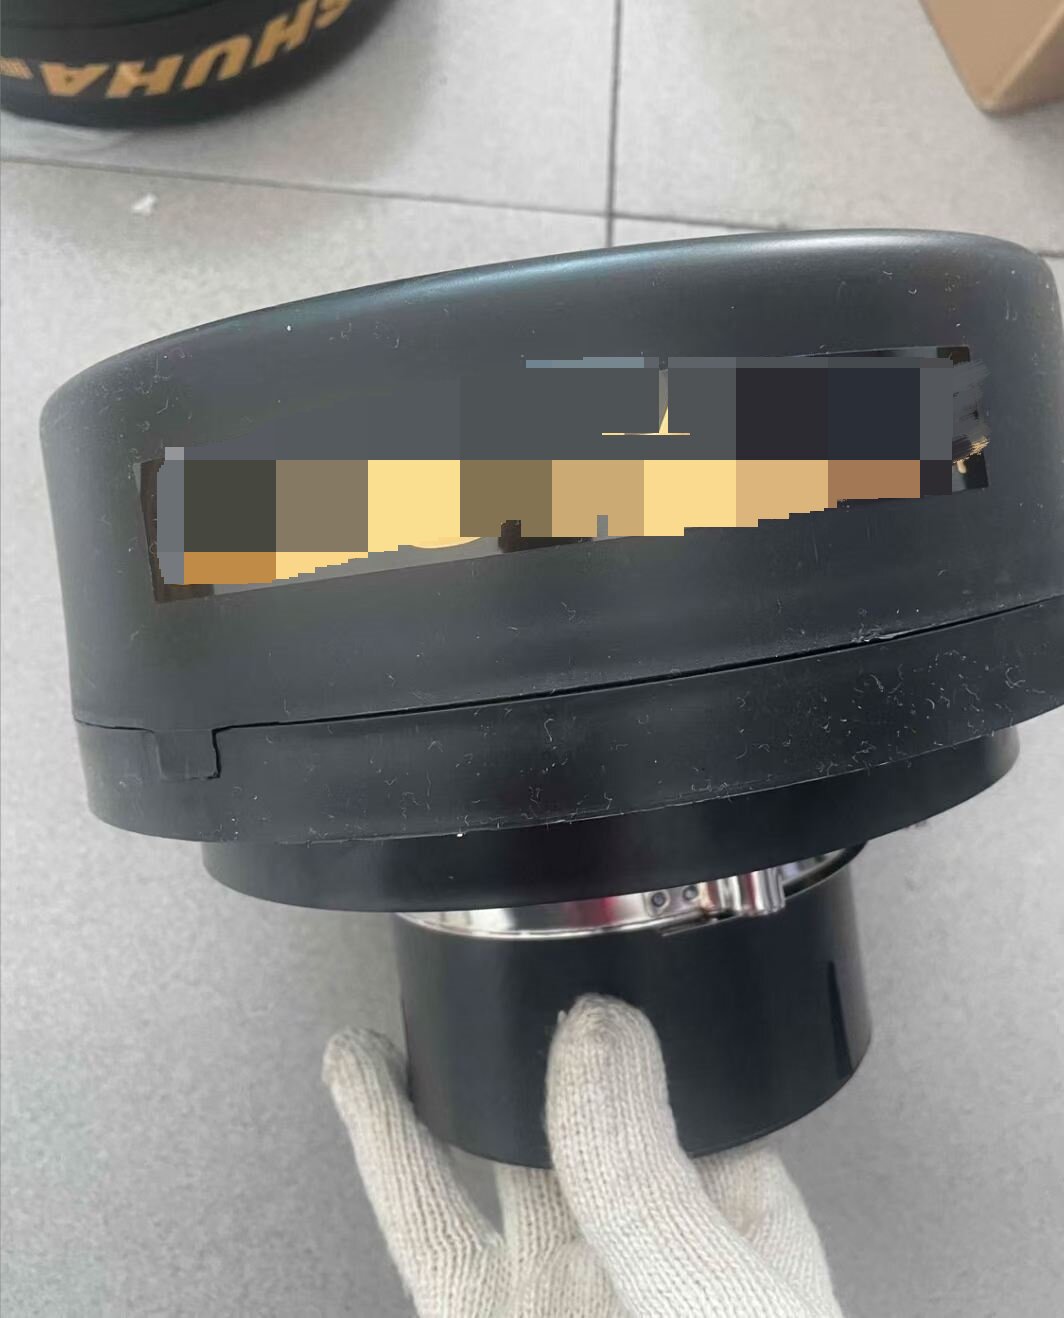
甲烷传感器是煤矿安全监控系统的核心设备,其催化元件直接决定了检测精度和使用寿命。所谓甲烷传感器催化原理,是指利用铂丝或钯丝等催化剂在特定温度下促进甲烷与氧气发生氧化反应,通过测量反应前后电阻变化来换算甲烷浓度。矿用环境要求传感器具备防爆和隔爆性能,催化元件通常封装在不锈钢网罩内,既保护内部结构,又确保气体流通。
催化元件的工作温度一般在350℃到500℃之间,温度过高会导致催化剂烧结失活,过低则反应不充分。实际生产中,催化剂载体多采用氧化铝或氧化锆粉末烧结而成,粒径控制在10到20微米,以保证足够的比表面积。煤矿现场常见的问题是传感器受硫化氢、硅烷等毒化气体干扰,导致催化剂活性下降,输出信号漂移。厂家通常会在催化剂表面添加铂铑合金层来提高抗毒化能力,但这并非万能方案,长期暴露于高硫环境中仍需定期更换。
日常维护中,操作员应注意传感器进风口是否被煤尘堵塞,定期用压缩空气清理防护网罩。当传感器标定误差超过±0.3%CH时,应及时送检或更换催化元件。对于新建矿井,选型时需关注催化元件的响应时间(一般要求T90≤30秒)、重复性和长期稳定性,这些参数比单纯追求灵敏度更实际。需要注意的是,目前市面上宣称”无需维护””寿命十年”的传感器宣传多不可信,催化元件的物理寿命取决于使用环境和维护频率,行业平均水平在2到4年之间。