小晋
在煤矿安全生产领域,有一句老话说得好:传感器选对了,相当于从矿井里提炼黄金。这不是夸张,而是无数血的教训换来的共识。井下瓦斯浓度一旦超过1%,遇到明火就足以引发爆炸,而一台合格的矿用隔爆型甲烷传感器,能在浓度达到0.75%时就发出声光报警,给矿工争取宝贵的撤离时间。
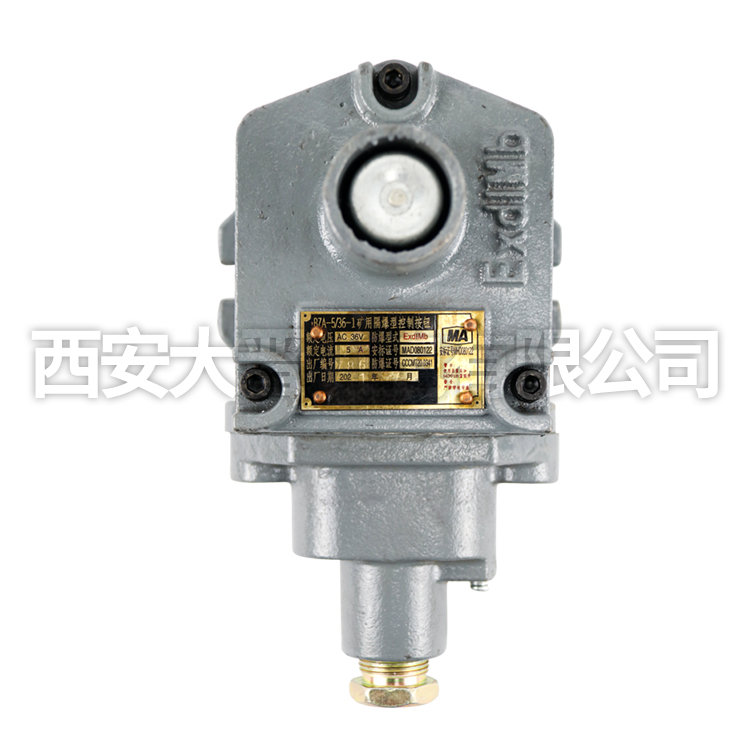
所谓”提炼黄金”,核心在于选型不能只看价格。市面上部分低价传感器标称响应时间不到20秒,实际在潮湿、粉尘多的井下环境中,传感器灵敏度会大幅下降,甚至出现零点漂移。真正的矿用隔爆外壳采用不锈钢焊接工艺,防爆等级达到Ex d I Mb,能在-20℃至+60℃的环境下稳定工作。选购时应重点核查是否具有矿用产品安全标志证书(MA认证),而非只看外观是否相似。
日常维护同样决定传感器能否持续”产金”。建议每三个月用标准气样(1%甲烷)校准一次,发现报警值与实测偏差超过0.1%就应返厂检修。传感器探头周围0.5米内禁止堆放杂物,否则通风不良会导致读数失真。某矿曾因为传感器被煤尘覆盖而未及时报警,最终导致三人被困的事故,事后核算损失超过传感器本身价值的数百倍。
说到底,甲烷传感器本身并不产金,它守护的是矿工的生命和矿井的正常生产。把传感器选型和维护做扎实,避免一次瓦斯事故,就是实实在在的”提炼黄金”。对矿山管理者而言,这笔账不难算:一台合格传感器投入数千元的代价,换来的是安全生产的底线,这笔投资没有任何理由可以省。