小晋
采煤机在井下作业时,煤体切割会释放大量甲烷气体。当甲烷浓度达到爆炸下限(约5%)时,极易引发瓦斯爆炸事故。因此,采煤机上必须配备高灵敏度的甲烷传感器,实时监测工作面甲烷浓度,并在浓度超标时自动停机断电。目前采煤机上使用的主要是催化燃烧式甲烷传感器和红外式甲烷传感器两类。
催化燃烧式传感器的核心是两枚钯催化剂涂覆的线圈——测量头与补偿头分别置于惠斯通电桥的两个桥臂。当甲烷扩散进入测量头腔室,在催化剂作用下发生无焰燃烧,线圈温度升高、电阻增大,电桥失衡输出电信号。补偿头暴露于空气但不含可燃气体,用于消除环境温度和湿度的干扰。这种原理结构简单、成本低,但催化剂容易被硫化氢、硅氧烷等毒化失效,井下需定期校验。
红外式传感器则利用甲烷对特定波长(约3.3微米)红外光的吸收特性,通过测量光衰减量来换算浓度。它不受催化剂中毒影响,稳定性优于催化燃烧式,但成本较高。实际应用中,不少采煤机采用两种原理复合法,兼顾灵敏度与可靠性。
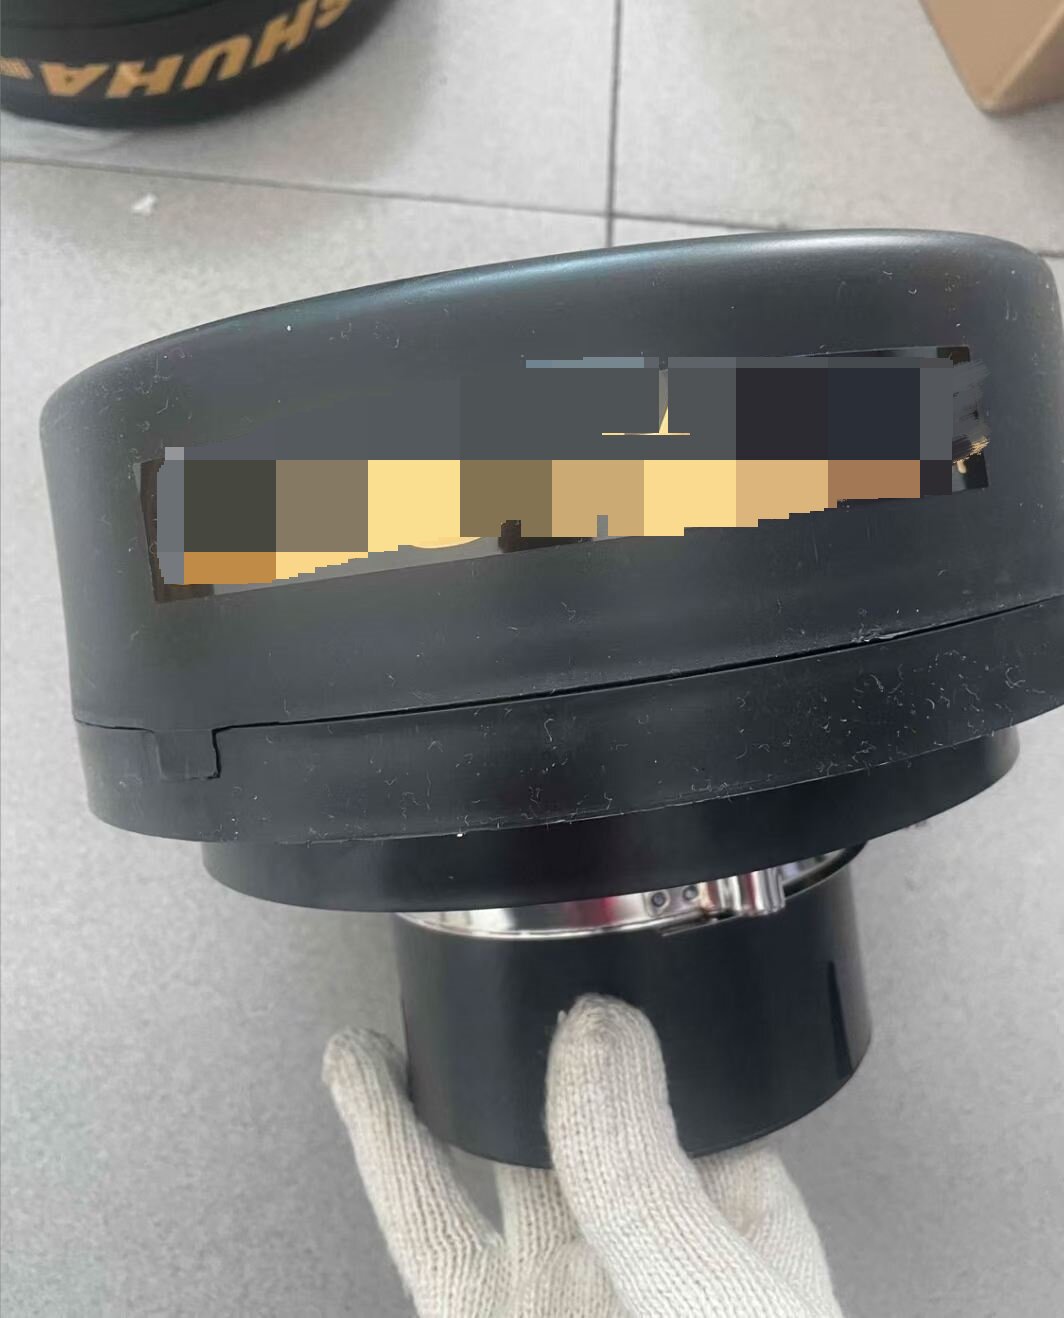
井下传感器必须满足矿用隔爆型(Exd)防爆等级要求。传感器外壳采用厚壁铸铝或不锈钢材质,表面经过防爆面精度研磨(一般Ra≤1.6μm),接线腔内设置防爆密封圈,确保内部电火花不会引燃外部甲烷气体。防护等级不低于IP64,部分型号达到IP66。采煤机用传感器还需通过MT/T相关标准的振动、冲击和高温试验,能在-20℃至+50℃环境中稳定工作。
维护方面,催化燃烧式传感器通常每3至6个月需用标准甲烷气样进行零点与满量程校准,红外式则周期可放宽至12个月。传感器安装位置应设在采煤机割煤滚筒上方约0.5至1米处,传感器进气口需加装防尘滤网,防止煤尘堵塞腔室影响灵敏度。