小晋
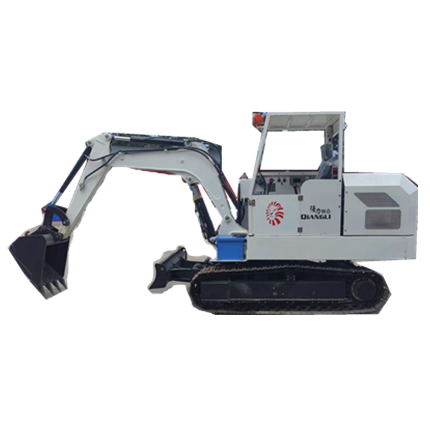
矿用防爆柴油机(以下简称”防爆柴油机”)多用于井下辅助运输、排水、供电等场景,其防爆性能需符合GB/T 3836系列标准,整机采用矿用隔爆型设计。然而在实际运行中,冷却系统故障导致的发动机过热甚至烧瓦、拉缸,是井下最常见的非防爆类事故之一。防冻液作为冷却循环介质的核心,其选型和维护直接影响机组的连续作业能力和安全性。
井下环境对防冻液有明确要求。首先是耐温性能:井下环境温度可达40℃以上,发动机工况下冷却水温度通常在80~95℃区间,要求防冻液沸点不低于108℃,防止沸腾产生气阻。其次是冰点,虽然多数矿井环境温度不会过低,但高海拔矿井冬季及地面停机期间的低温环境,要求冰点至少-25℃,部分高寒地区需达到-45℃。此外,防爆柴油机的散热面积通常经过缩小处理以满足隔爆间距要求,散热效率低于普通柴油机,对防冻液的导热系数和流动性要求更高。
腐蚀性是另一个关键问题。矿用防爆柴油机冷却系统长期密闭运行,更换周期长,部分机组连续运转数月才停机检修一次。防冻液中的缓蚀剂若消耗过快,会导致冷却管路结垢、气缸体腐蚀穿孔,严重时引起冷却液泄漏进入防爆面间隙,影响隔爆性能。选择时应关注是否符合GB 4148标准中关于硅酸盐或有机酸型缓蚀体系的分类,并确认总碱值(TBN)和pH值在标准范围内。建议每500小时检测一次防冻液的冰点、pH值和总碱值,出现指标偏离时及时更换,不要凭颜色判断。
日常维护中,有几个容易忽略的细节:加注防冻液后必须排除冷却系统内的空气,否则局部过热会加速老化;严禁不同品牌和类型的防冻液混用,成分冲突会产生絮状沉淀堵塞管路;停机过冬前建议补充防冻液至标准液位并做一次循环检测。对于长期闲置的防爆柴油机,防冻液应每6个月检测一次,防止缓蚀剂耗尽后形成酸性环境,对铝制散热器和铜质管路造成电化学腐蚀。